段取り替えのたびに芯を出し直している。同じプログラムなのに、2台目の機械では寸法が合わない。治具を外して付け直したら位置がずれた。加工そのものは安定しているのに、段取りのたびに基準がリセットされてしまう現場は少なくありません。
この問題の中心にあるのが、位置決めと繰り返し精度です。カタログには「±0.01mm」「5μm」といった数値が並びますが、それが何のばらつきを指しているのかを押さえないと、機種を比べても意味がありません。
本記事では、位置決めピンの役割と基本原則、「繰り返し精度」という言葉が指すもの、そして段取り替えの芯出しをなくす3つの方法を整理します。
位置決めピンとは?ワークの位置を決める仕組み
位置決めピンとは、治具やプレートに立てて、ワークや治具の位置を機械的に決める部品です。ダウエルピン、ノックピンとも呼ばれます。ボルトが「締めて動かないようにする」役割なのに対し、位置決めピンは「どこに置くかを決める」役割を担います。この2つは役割が別で、ボルトの締め付けで位置を出そうとすると再現しません。
位置決めは、面とピンの分担で成り立ちます。座面がワークの高さと傾きを決め、ピンが平面内の位置と回転を止めます。ピンが1本だけでは、そのピンを軸にワークが回ってしまいます。そのため通常は2本を使い、2本目で回転を止めます。
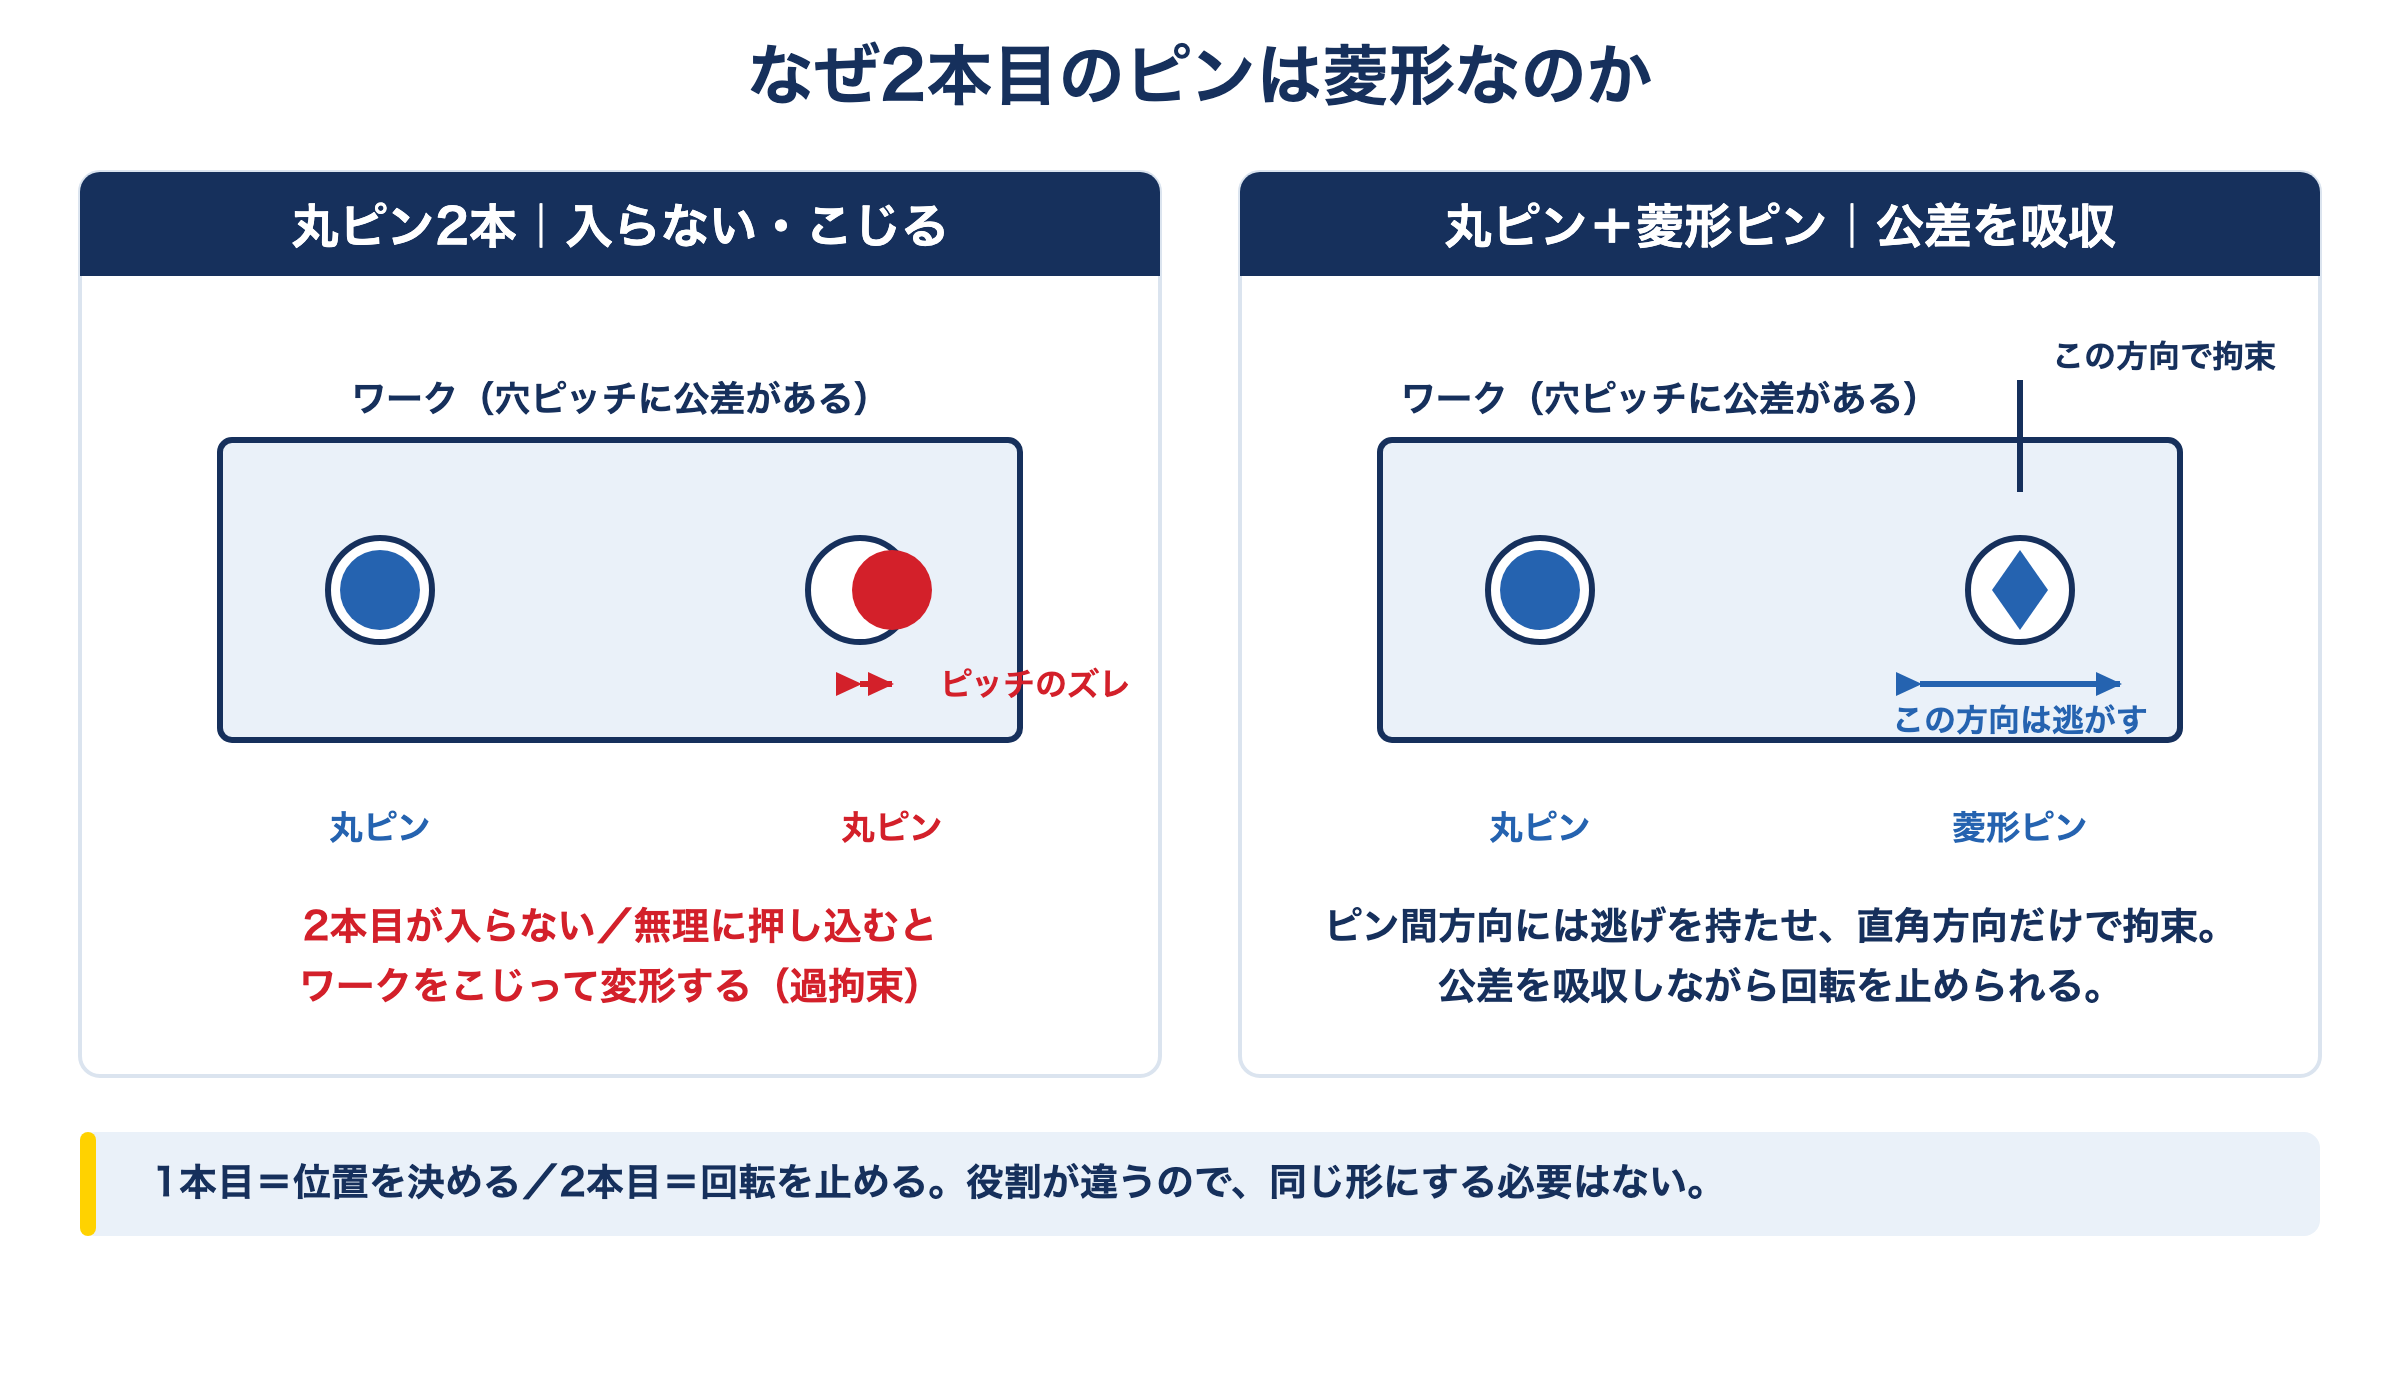
ここで押さえておきたいのが、2本目のピンには菱形(ダイヤ)のものを使うのが一般的だという点です。丸ピンを2本使うと、ワーク側の穴間ピッチにわずかな公差があるだけで、2本目が入らない、あるいは無理に押し込んでワークをこじることになります。菱形ピンは、ピン間を結ぶ方向には逃げを持たせ、それと直角の方向だけで位置を拘束します。これにより穴ピッチの公差や熱による伸びを吸収しながら、回転だけを確実に止められます。
位置決めの基本原則|6つの自由度をどう止めるか
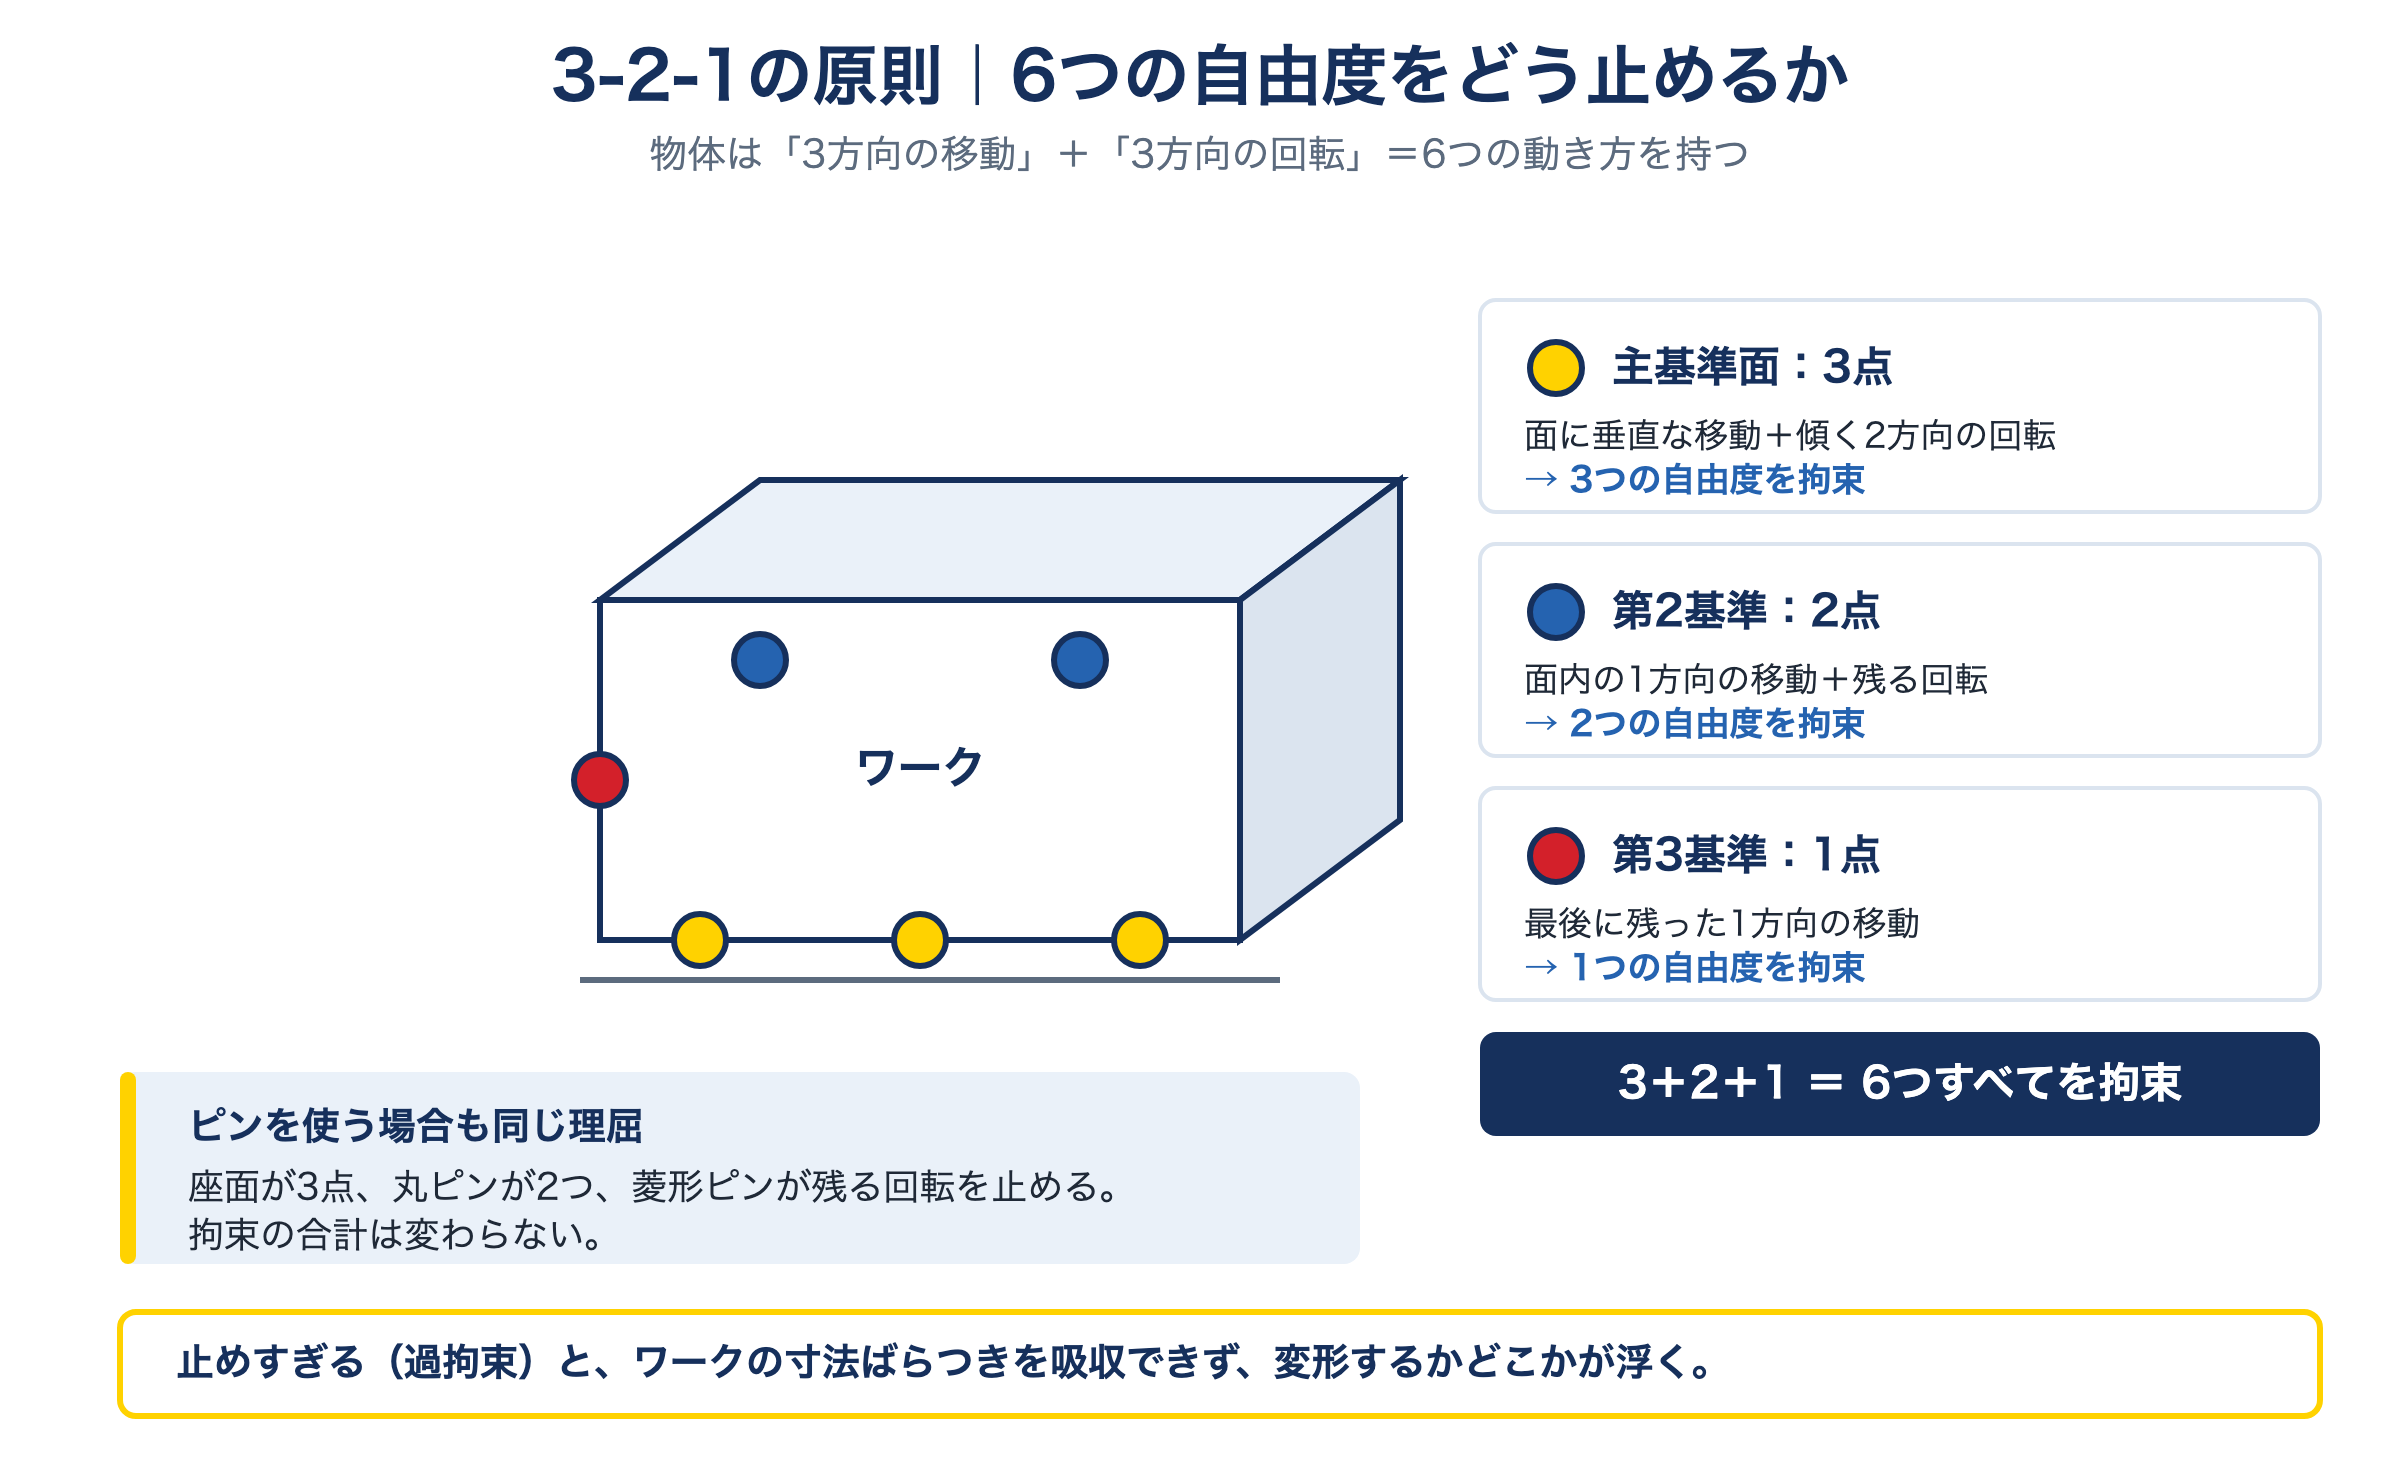
位置決めの考え方は、「6つの自由度をすべて止め、かつ止めすぎない」に尽きます。空間に置かれた物体は、3方向の移動と3方向の回転、合わせて6つの動き方を持ちます。この6つを過不足なく拘束できていれば、ワークは毎回同じ位置に収まります。
主基準面の3点で3つを止める
最も広く安定した面を主基準にし、3点で支えます。これで面に垂直な方向の移動と、面を傾ける2方向の回転、合わせて3つが止まります。3点で支えるのは、4点以上にすると加工面のわずかな凹凸でどこかが浮き、置くたびに接触する組み合わせが変わるためです。
第2・第3基準で残りの3つを止める
次に、側面などを2点で支えて面内の1方向と回転を止め、最後に1点で残る1方向を止めます。これが3-2-1の原則と呼ばれる考え方です。ピンを使う場合は、丸ピンが2つの自由度を、菱形ピンが残る回転を止める形になり、同じ理屈が成り立ちます。
止めすぎる(過拘束)と再現しなくなる
支持点やピンを増やせば安定する、と考えるのは誤りです。必要以上に拘束すると、ワークの寸法ばらつきを治具が吸収できず、押し込まれて変形するか、どこかが浮きます。浮く場所が毎回変われば、当然ながら位置も変わります。丸ピン2本の例は、この過拘束の典型です。
「繰り返し精度」とは何を指すか
カタログの数値を比べる前に、位置決め精度と繰り返し精度は別物だと押さえてください。
- 位置決め精度 — 狙った位置に対して、実際の位置がどれだけ近いか。基準からのずれ(絶対値)
- 繰り返し精度 — 同じ操作を繰り返したとき、結果がどれだけ揃うか。ばらつきの幅(再現性)
段取り替えで効いてくるのは繰り返し精度です。理由は単純で、ずれが毎回同じなら、プログラム側の原点補正で一度吸収すれば済むからです。一方、着脱のたびに値が変わるばらつきは、補正のしようがありません。「毎回測り直している」現場は、このばらつきに時間を使っていることになります。
数値を見るときは、何を何回繰り返した結果かを確認します。同じワーク・同じ治具で着脱を繰り返し、基準面をダイヤルゲージやタッチプローブで測ったときのばらつき幅を指すのが一般的です。測定条件が示されていない数値どうしを比べても、判断材料にはなりません。
段取り替えの芯出しをなくす3つの方法
「毎回の芯出しをやめたい」という課題に対する打ち手は、大きく3つです。どれが優れているかではなく、品種数とロットサイズで選びます。
① 都度、芯出しする
ダイヤルゲージやタッチプローブで、段取りのたびに基準を測り直す方法です。追加の治具が不要で、どんなワークにも対応できます。反面、1回あたりの時間がかかり、作業者によって差が出ます。段取り回数が少ない少品種大量生産では、これで十分成立します。
② 専用治具に位置決めピンを組み込む
ワーク専用の治具を作り、ピンで位置を決めます。同じ品種を繰り返し作るなら、段取りは「置いて締めるだけ」になります。ただし品種ごとに治具が必要で、保管場所と製作費がかかります。品種が増えるほど、治具の管理そのものが負担になります。
③ 基準を持ち回る(ゼロポイント方式)
機械のテーブルに基準プレートを固定しておき、治具やワークをその基準に対して着脱する方法です。基準は機械側に残るため、段取り替えのたびに測り直す必要がありません。多品種小ロットで効果が出ますが、プレートと受け側の初期投資が必要で、段取り回数が少ない現場では回収しにくくなります。
| 方法 | 初期投資 | 1回の段取り時間 | 再現性 | 向く生産形態 |
|---|---|---|---|---|
| ① 都度の芯出し | 小 | 長い(毎回測る) | 作業者に依存 | 少品種・大ロット |
| ② 専用治具+位置決めピン | 品種ごとに中〜大 | 短い | 治具の精度に依存 | 同一品種の繰り返し |
| ③ 基準を持ち回る方式 | 初期に大 | 短い | システムの繰り返し精度 | 多品種・小ロット |
判断の出発点は、1日の段取り回数と、1回あたりの所要時間の実測です。そのうち何分が「測り直し」に使われているかを分けて数えると、どの方法が見合うかが見えてきます。
選択肢の一つとしての製品例
③の「基準を持ち回る方式」の例として、愛知産業が取り扱うラング社(ドイツ)のクイックポイントプレートを紹介します。仕組みと数値を、他の方法と比較する材料としてご覧ください。
機械テーブルのT溝にプレートを固定し(M8〜M16のボルトを通す固定穴が配置済み)、その上に治具やワークを着脱する構成です。くさび型ピンによってクランプボルトが下へ引き込まれる機構で、1か所のネジ締めでクランプ/アンクランプを行います。プレート内部のロッドシステムは特許を取得しています。
| 項目 | 仕様 |
|---|---|
| 繰返し精度 | 5μm |
| 固定力 | 最大6t(ピン1本あたり1.5tの引き込み力)/作動トルク30Nm(2×2大型グリッドプレートは60Nm) |
| プレート高さ | 27mm |
| ピッチ | 52mm/96mm(1枚で両ピッチに対応する製品、96mmを52mmに変換するアダプタもあり) |
| 位置決め要素 | センター中心出し用のφ12F5、軸合わせ用の20H7キー溝 |
| グリッドプレート52の例 | 45600:104×104×27mm・2.0kg |
| 対応機械 | 5軸のほか、3軸・4軸ロータリー式・トラニオン式 |
数値は愛知産業の製品ページ、および同社の日本語カタログ(2025年10月版)に掲載された仕様です。テーブルに収まらない場合に、コーナーをカットする形状加工サービスも用意されています。
よくある質問
位置決めピンは2本必要ですか?
1本だけでは、そのピンを軸にワークが回ってしまうため、回転を止めるもう1本が必要です。一般的には、1本目に丸ピン、2本目に菱形(ダイヤ)ピンを使い、穴ピッチの公差を吸収しながら回転だけを止める組み合わせにします。
位置決め精度と繰り返し精度、どちらを見ればよいですか?
段取り替えの手間を減らしたいなら繰り返し精度です。毎回同じだけずれるなら原点補正で吸収できますが、着脱のたびに変わるばらつきは補正できません。数値を比べるときは、測定条件(何を何回繰り返したか)も合わせて確認してください。
支持点やピンは多いほうが安定しますか?
増やしすぎると逆効果です。必要以上に拘束すると、ワークの寸法ばらつきを吸収できず、変形するかどこかが浮きます。浮く場所が毎回変われば再現性は落ちます。6つの自由度を過不足なく止める、が原則です。
プレートを重ねると精度は落ちませんか?
段を重ねるほど、誤差の要因は増えます。基準の受け渡しをできるだけ少ない段数で済ませる構成が有利です。どうしても重ねる場合は、各段の繰り返し精度と締結方法を確認し、実際の構成で着脱を繰り返して測定することをおすすめします。
まとめ
位置決めピンは「締める」のではなく「どこに置くかを決める」部品です。面とピンで6つの自由度を過不足なく止めるという原則を押さえると、ピンを増やしても再現性は上がらないことが見えてきます。2本目に菱形ピンを使うのも、この原則から導かれる工夫です。
そして、段取り替えの時間を減らしたいときに見るべき数値は、位置決め精度ではなく繰り返し精度です。打ち手は、都度の芯出し・専用治具・基準を持ち回る方式の3つ。1日の段取り回数と、そのうち測り直しに使っている時間を実測するところから始めてください。
愛知産業では、加工されているワークと機械の構成をうかがったうえで、段取りとワーク保持のご相談を承っております。