大径配管を溶接するには、接合面に断面加工(開先)を施す必要があります。しかし配管を工場に持ち込めない現場は少なくありません。プラントの定期修繕で配管を分解できない、大径配管の運搬コストが大きい、放射線管理区域内で機器を持ち出せない。こうした場面で使われるのが、配管に取り付けたまま加工できる開先加工機です。本記事では、開先加工機がどのような場面で必要とされるのか、仕組みと選定の判断基準をあわせて解説します。
開先加工機とは|溶接前の面取り加工とその方法
開先加工とは、溶接する部材の接合面に、溶け込みを良くするための断面形状(開先)を作る加工です。突き合わせる板や配管の端面を斜めに削ることで、溶接時に溶融金属が接合部の奥まで届きやすくなり、強度の高い溶接が可能になります。
開先の形状を作る方法は複数あります。ガス切断やプラズマ切断で粗く開先を付けたあとにグラインダーで仕上げる方法、アーク熱で削り取るガウジング、そして専用の開先加工機で削り出す方法です。グラインダーやガウジングは仕上がりが作業者の技量に左右されやすく、角度や深さにばらつきが出やすい一方、開先加工機は刃物を一定の角度・送りで動かすため、狙った開先形状を再現性よく加工できます。
現地で開先加工が必要になる場面
配管を工場に持ち込めない
すでに据え付けられた配管や、口径・重量の大きい配管は、工場への運搬自体が現実的ではありません。配管の端を切り出して工場加工し、また現地で溶接し直すよりも、配管を据え付けたまま現地で開先加工するほうが合理的です。
プラントの定期修繕でダウンタイムを短縮したい
化学プラントや発電所の定期修繕(定修)では、限られた停止期間内に複数の配管補修を終える必要があります。配管を取り外さずに現地加工できれば、分解・運搬・再据付けにかかる時間を削減できます。
放射線管理区域など、機器の持ち出しが制限される現場
原子力施設の放射線管理区域内など、ワークそのものを外部に持ち出せない環境では、現地加工が事実上唯一の選択肢になります。
開先加工機の仕組みと構造
開先加工機は、配管に機械本体を直接取り付け、配管を中心に刃物を回転させながら少しずつ送り込むことで開先を削り出します。工場の据置型機械とは逆に、機械の方をワークに合わせて動かす発想です。
機械を配管に固定する際、切削時の反力(トルク)がそのまま機械の回転として現れないよう、反トルク機構を備えた機種が一般的です。これにより、配管そのものを固定する治具や足場を別途組まなくても、機械単体を取り付けるだけで安定した加工ができます。
刃物には、V開先・U開先など加工したい開先形状に応じたバイトを装着します。1台の機械で複数の刃物を使い分けられる機種もあり、面取り・開先加工・端面加工など複数の工程を1台でカバーできる場合があります。
機種選定の判断基準
開先加工機を選ぶ際は、次の4点を組み合わせて判断します。
| 判断項目 | 見るべきポイント |
|---|---|
| 対象管径 | 加工したい配管の外径・肉厚が、機種の対応レンジに収まるか |
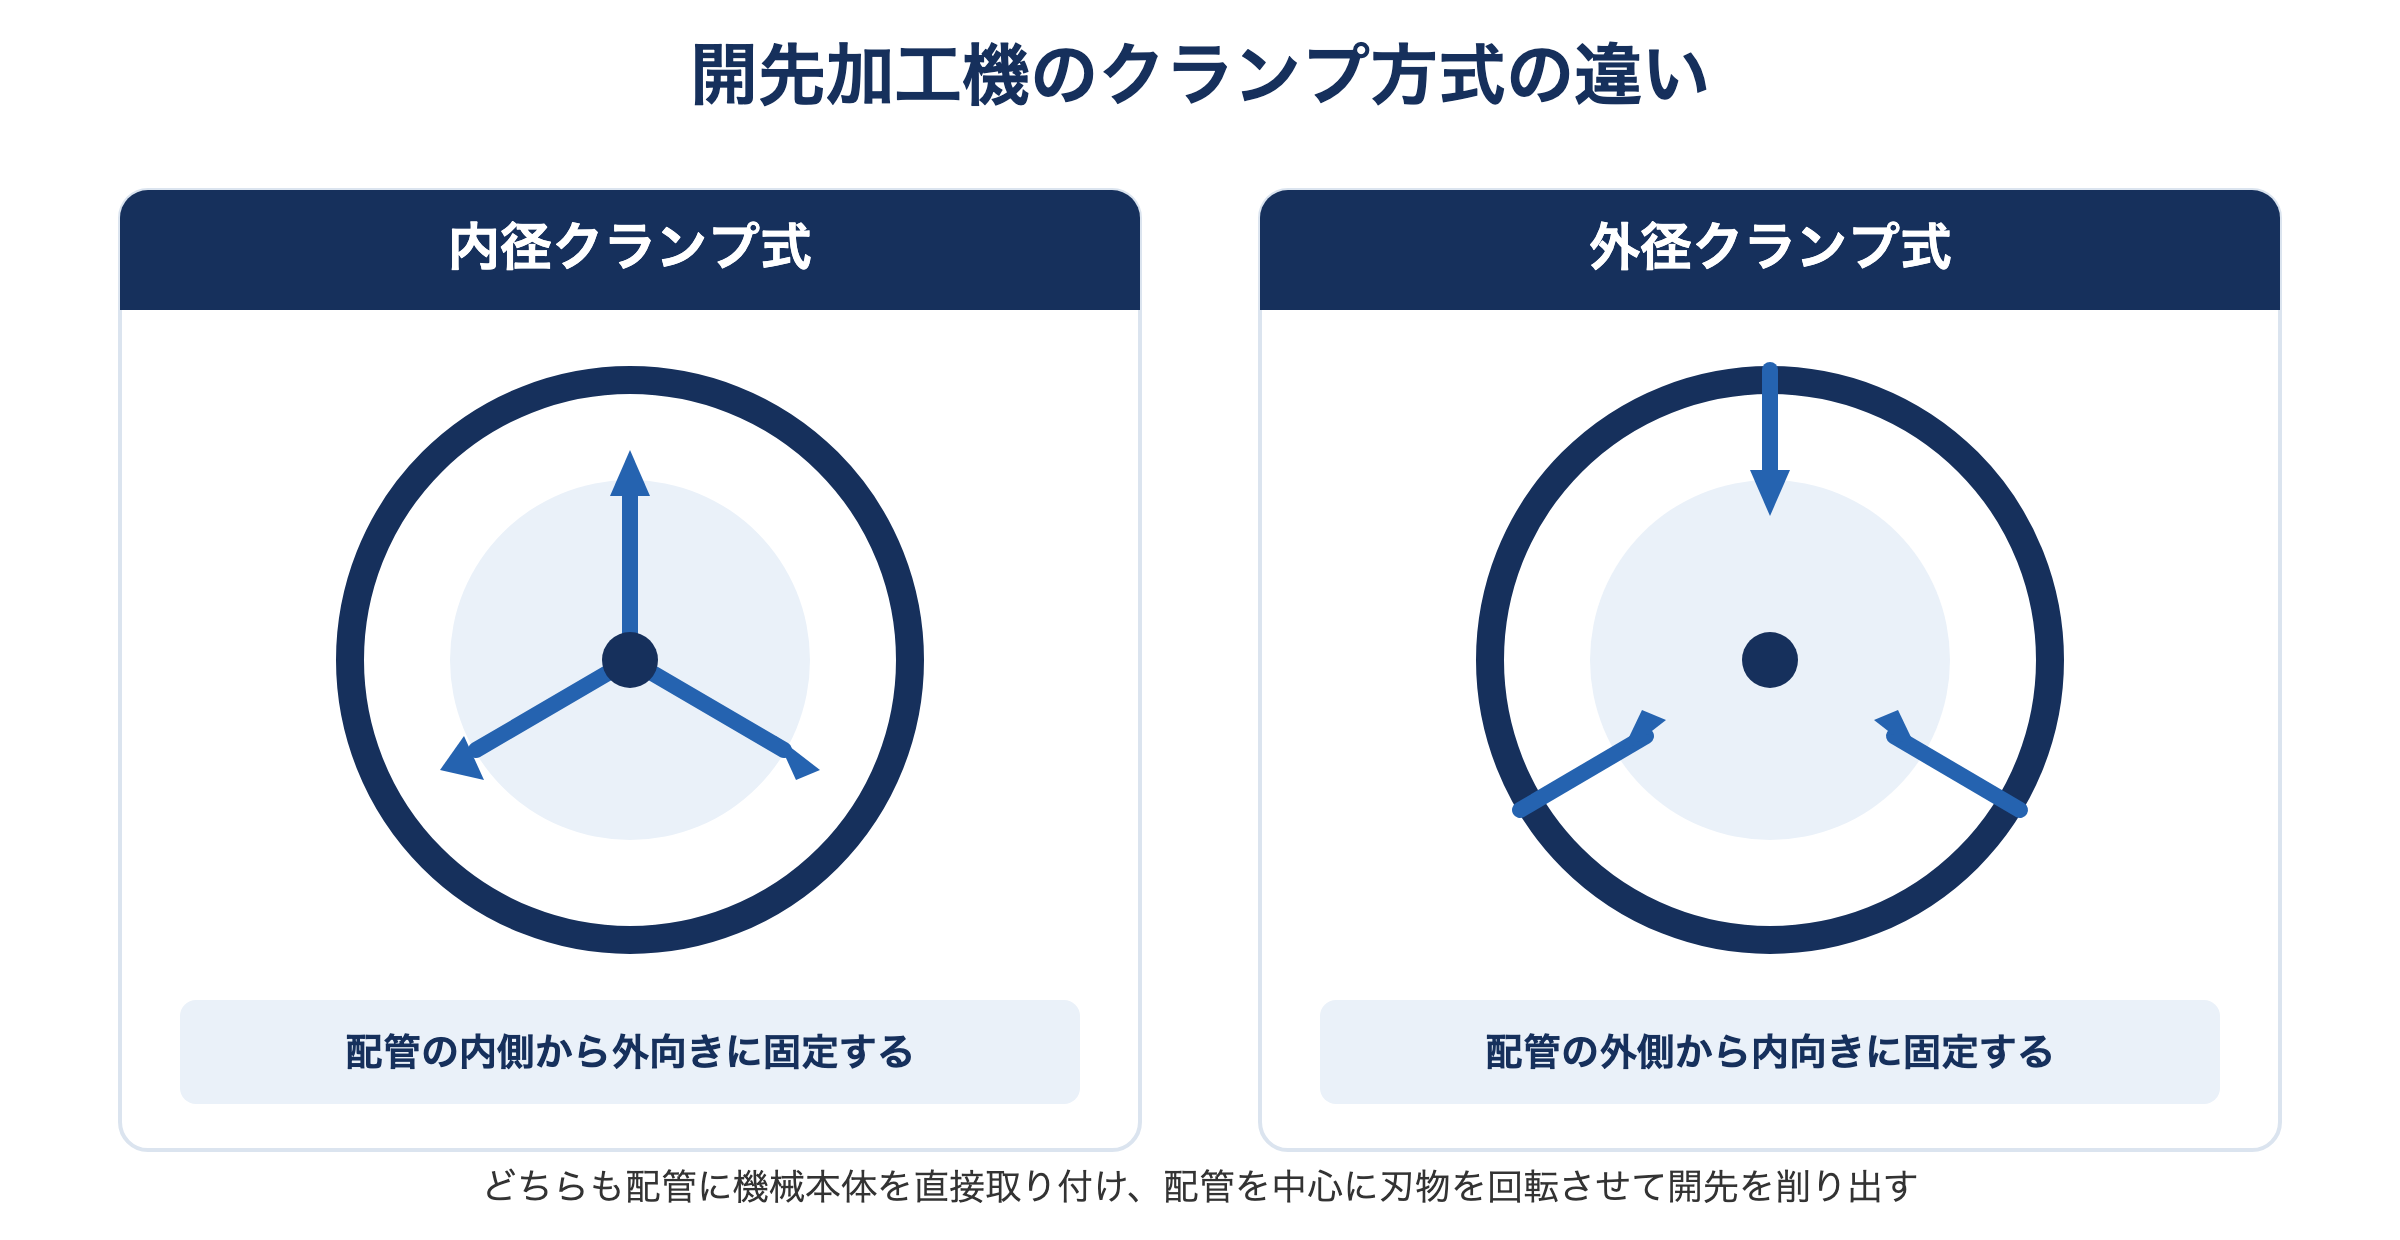
| クランプ方式 | 配管の内側から固定する内径クランプ式か、外側から固定する外径クランプ式か |
| 駆動源 | 電動・エアー・油圧のうち、現場で確保できる動力はどれか |
| 継手形状 | 直管だけでなく、エルボーなど接手部の加工が必要か |
クランプ方式は取付けスペースで選ぶ
内径クランプ式は配管の内側にクランプ機構を入れて固定するため、配管の外周に十分な作業スペースがない現場でも使えます。一方、外径クランプ式は配管の外側からクランプするため、配管内部にアクセスできない場合や、内径が小さすぎて内部クランプ機構が入らない場合に有効です。
駆動源は現場の電源・エア設備で選ぶ
電動駆動は取り回しがよく、電源さえ確保できれば安定して使えます。エアー駆動は、電源の確保が難しい現場や防爆が求められる環境で選ばれます。大径・厚肉配管では、より大きなトルクを安定して出せる油圧駆動やサーボ駆動が候補になります。
開先加工機が使われる業界
現地での開先加工は、配管そのものを動かしにくい業界で幅広く使われています。
- 発電・プラント:ボイラー配管、タービン周りの配管補修。定修期間中に集中して作業するケースが多い
- 石油・ガス:プラント配管や海洋プラットフォームでの配管新設・補修。輸送が難しい大径配管が中心
- 造船・重工業:船舶の配管艤装、大型構造物の配管接続
- 原子力:放射線管理区域内での配管補修。機器の持ち出しが制限されるため現地加工が前提になる
- 配管工事業:新設プラントの配管敷設工事、既設配管の更新工事
対応製品の例|TAG社の開先加工機
上記の判断基準をふまえた具体的な機種の例として、愛知産業が取り扱うTAG社(TAG Pipe Equipment Specialists)の開先加工機を紹介します。自社の配管条件と比較する材料としてご覧ください。
TAG社は1985年に英国で設立され、現在はフランスと米国ヒューストンに拠点を置く開先加工機・切断機の専業メーカーです。2019年にSFEグループへ再編され、35年以上にわたり開先加工機を開発・供給しています。
| シリーズ | クランプ方式 | 対応範囲 | 特徴 |
|---|---|---|---|
| PREP2〜8シリーズ | 内径クランプ式 | クランプ内径23〜211mm | 小型軽量、電動(110V/220V)またはエアー駆動 |
| PREP16/24シリーズ | 内径クランプ式 | クランプ内径72〜600mm | ラチェット式クランプ、V開先・U開先・内径加工に対応、サーボ電動またはエアー駆動 |
| PREP16E/24Eシリーズ | 内径クランプ式(接手専用) | クランプ内径72〜600mm | エルボー等の接手部向け。6点式スクロールチャックと管直角治具を装備 |
| Panel Prepシリーズ | 外径クランプ式 | 適応パイプ外径8〜108mm | ボイラーパネル加工向け。クランプジョー交換で口径変更に対応 |
| 分割フレーム式 | 外径から分割フレームでクランプ | 対応外径33.7〜3,050mm(1〜120インチ) | アルミボディ+鋼製リングギア。空気圧・油圧・サーボから駆動源を選択 |
| EZ-FAB | 反トルク機構+クランプ | 対応外径60〜420mm(2〜16インチ) | 切断と開先を1台で加工。タッチスクリーンNC制御、火花の出ない冷間切断 |
このほか、加工内容によっては切断機能もあわせ持つ機種(EZ-FAB、分割フレーム式)が選択肢になります。切断と開先を1台の機械で行えれば、段取り替えの回数を減らせます。
製品ごとの詳しい仕様はTAG社の製品ページで確認できます。
よくある質問
開先加工機とグラインダー仕上げ、どちらを選べばよいですか?
開先の角度・深さの精度と再現性が必要な工程では開先加工機が有利です。簡易的な面取りや、開先加工機が入らない狭小箇所の仕上げにはグラインダーが使われます。両者を組み合わせて使う現場も多く見られます。
内径クランプ式と外径クランプ式、どちらも使えない配管はありますか?
配管の外周に取付けスペースがなく、かつ内径が小さすぎて内径クランプ機構が入らない場合は、どちらの方式も使えないことがあります。事前に配管の外周スペースと内径寸法の両方を確認してください。
大径配管(1メートルを超えるような配管)にも対応できますか?
分割フレーム式のように、対応外径が1インチから120インチ(約3メートル)までカバーする機種もあります。大径になるほど機種選定の余地が狭まるため、早い段階でメーカーに相談することをおすすめします。
電源が確保しにくい現場でも使えますか?
エアー駆動や油圧駆動の機種であれば、電源が確保しにくい現場でも使用できます。ただし駆動源によって選べる機種が異なるため、現場で確保できる動力を先に確認してから機種を絞り込みます。
まとめ
開先加工機は、配管を工場に持ち込まずに現地で溶接前の断面加工を行うための機械です。対象管径・クランプ方式・駆動源・継手形状の4点を組み合わせて機種を絞り込むのが選定の基本です。プラントの定期修繕や、放射線管理区域など機器の持ち出しが制限される現場では、現地加工が実質的な選択肢になります。
愛知産業では、TAG社製開先加工機の機種選定のご相談から、現地工事の手配までをサポートしています。
▶ TAG社 開先加工機の製品ラインアップを見る
▶ 各種現地工事(開先加工・焼鈍・肉盛溶接)
▶ 製品カタログダウンロード
▶ お問い合わせ