ワークを立てて側面を加工したい。この形状のために毎回専用治具を作っている。段取り替えのたびに芯を出し直している。マシニング加工の現場では、「削り方」より「どう固定するか」で時間と精度が決まる場面が数多くあります。
治具にはバイス、イケール、嵩上げブロック、直接クランプ、タワー治具、ゼロポイント方式など複数の選択肢があり、どれが優れているかではなく、どの条件に合うかで選ぶものです。
本記事では、イケールの意味から始めて、加工現場で使われる治具の種類と使い分けの判断軸を整理します。あわせて、見落とされがちな「クランプ力と加工精度の関係」についても解説します。
イケールとは?マシニング加工で使う治具の基本
イケールとは、直角の基準面を持つL字型または角柱型の治具のことです。アングルプレート、角座とも呼ばれます。機械のテーブル面に対して垂直な取付面をつくるための道具で、定盤上でのけがきや測定の直角基準としても使われます。
マシニング加工でイケールが必要になるのは、ワークを寝かせたままでは工具が届かない面があるときです。3軸のマシニングセンタは基本的に上を向いた面しか加工できません。側面や端面を削るには、ワークの向きを変える必要があります。
ワークを立てて固定できれば、それまで側面だった面が上を向き、そのまま加工できます。イケールは、その「立てる」ための直角基準を提供します。機械から降ろして付け直す方法に比べ、段取りの回数と、それに伴う位置決め誤差を減らせるのが利点です。
加工現場で使われる治具の種類
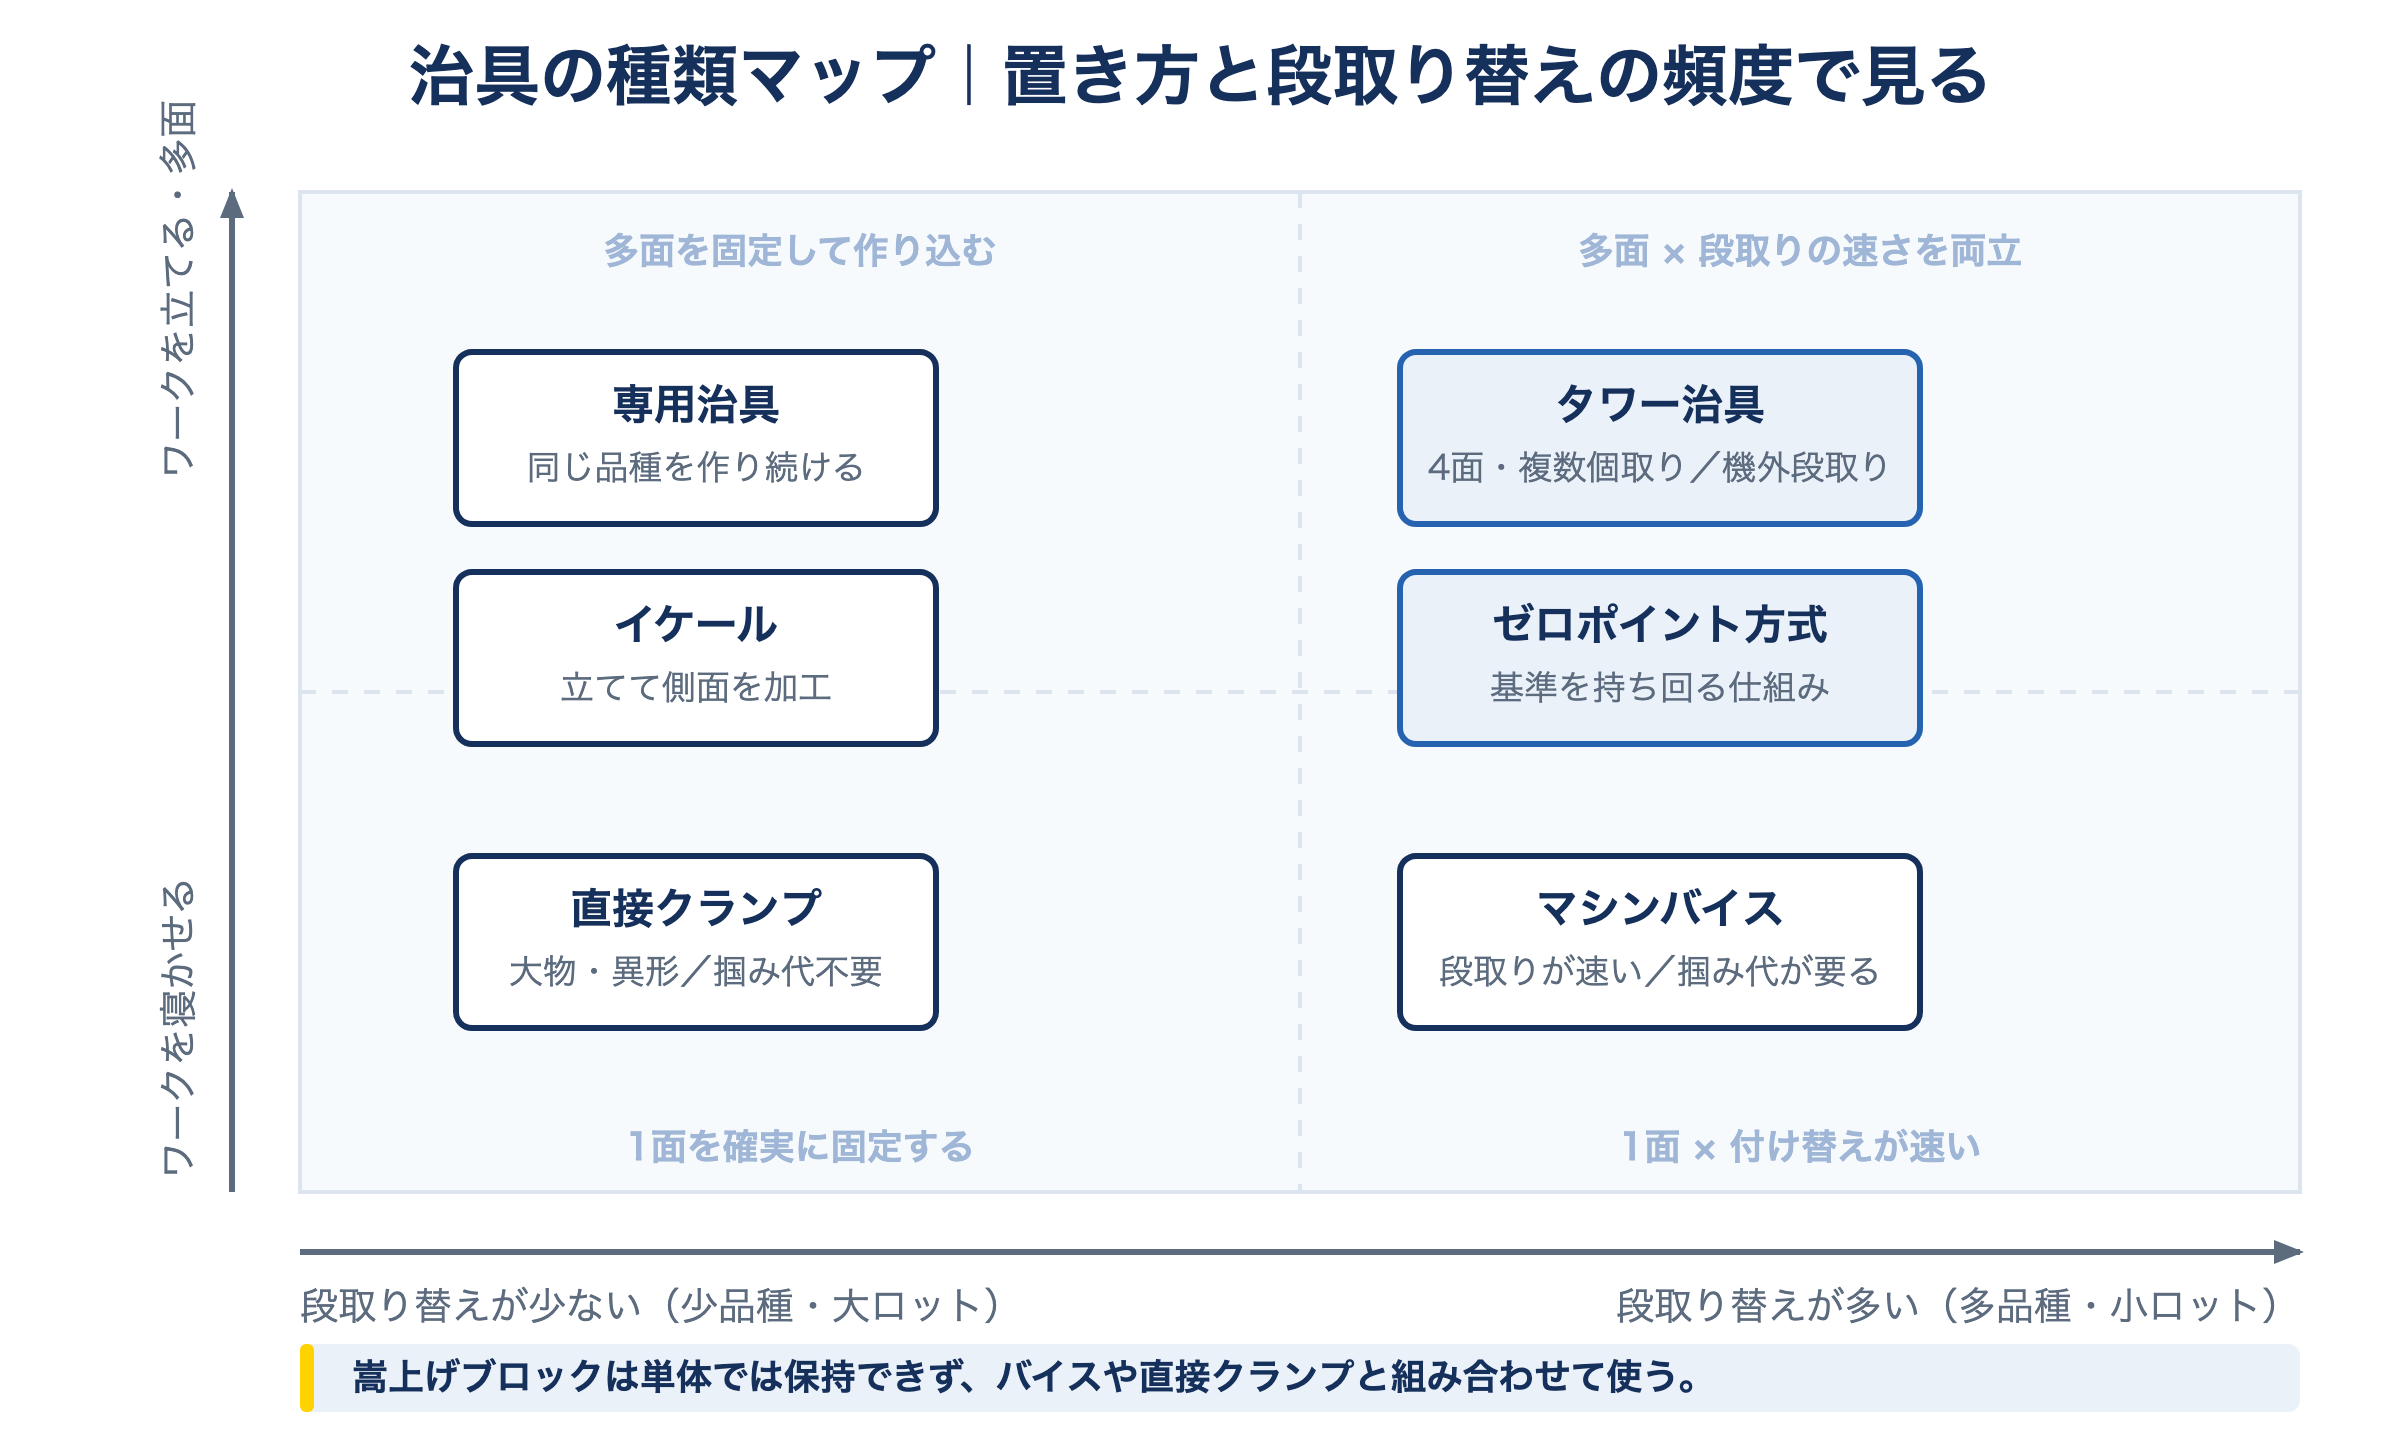
治具の選択肢は、大きく6つに整理できます。それぞれに向く場面と、注意すべき点があります。
マシンバイス
平行な2面でワークを挟む、最も一般的な治具です。段取りが速く、汎用性が高いのが利点です。一方で、挟むための掴み代(つかみしろ)が必要になり、その分は加工できません。薄物や剛性の低いワークでは、締め付けによる変形にも注意が必要です。
イケール(アングルプレート)
ワークを立てて固定し、側面や端面を上向きにします。直角の基準が出ているため、面の直交度を保ちやすいのが利点です。ただしワークが片持ちになりやすく、高い位置で保持するほど剛性が落ちてびびりの原因になります。工具やホルダとの干渉も、あらかじめ確認が必要です。
嵩上げブロック・パラレルブロック
ワークの高さを稼ぎ、工具やテーブルとの逃げをつくる補助具です。貫通穴でテーブルを傷めない、バイスの口金より下を加工できる、といった用途で使います。単体ではワークを保持できないため、バイスや直接クランプと組み合わせます。
直接クランプ(ストラップクランプ・T溝クランプ)
テーブルのT溝を使い、ボルトと押さえ金具でワークを直接固定します。大物や異形のワークに対応できるのが最大の利点で、掴み代も不要です。反面、クランプ金具が工具経路をふさぎやすく、加工の途中でクランプを掛け替える手間が出ることもあります。段取りに時間がかかる方式でもあります。
タワー治具(トムストーン)
横型マシニングセンタのパレットに立てる、角柱状の治具です。4面にワークを取り付けられるため、複数個取りや長物の保持に向きます。機械が加工している間に、パレット上で次のワークを段取りできるのも利点です。導入には横型機やパレット交換の設備構成が前提になります。
ゼロポイント方式
厳密には治具そのものではなく、基準を持ち回るための仕組みです。機械側に基準プレートを固定しておき、ワークや治具をその基準に対して着脱します。段取り替えのたびに芯を出し直す必要がなくなるため、多品種小ロットで効果が出ます。初期投資が必要で、少品種大量生産では回収しにくい方式です。
| 治具 | 得意なこと | 注意点 |
|---|---|---|
| マシンバイス | 段取りが速い/汎用性が高い | 掴み代が必要/薄物は変形しやすい |
| イケール | 立てて側面を加工/直角基準が出る | 片持ちで剛性が落ちる/干渉の確認が必要 |
| 嵩上げブロック | 高さの調整/逃げをつくる | 単体では保持できない |
| 直接クランプ | 大物・異形に対応/掴み代が不要 | 工具経路と干渉しやすい/段取りに時間 |
| タワー治具 | 多面・複数個取り/機外段取り | 横型機・パレット構成が前提 |
| ゼロポイント方式 | 段取り替えの再現性 | 初期投資/少品種では回収しにくい |
どう使い分けるか|4つの判断軸
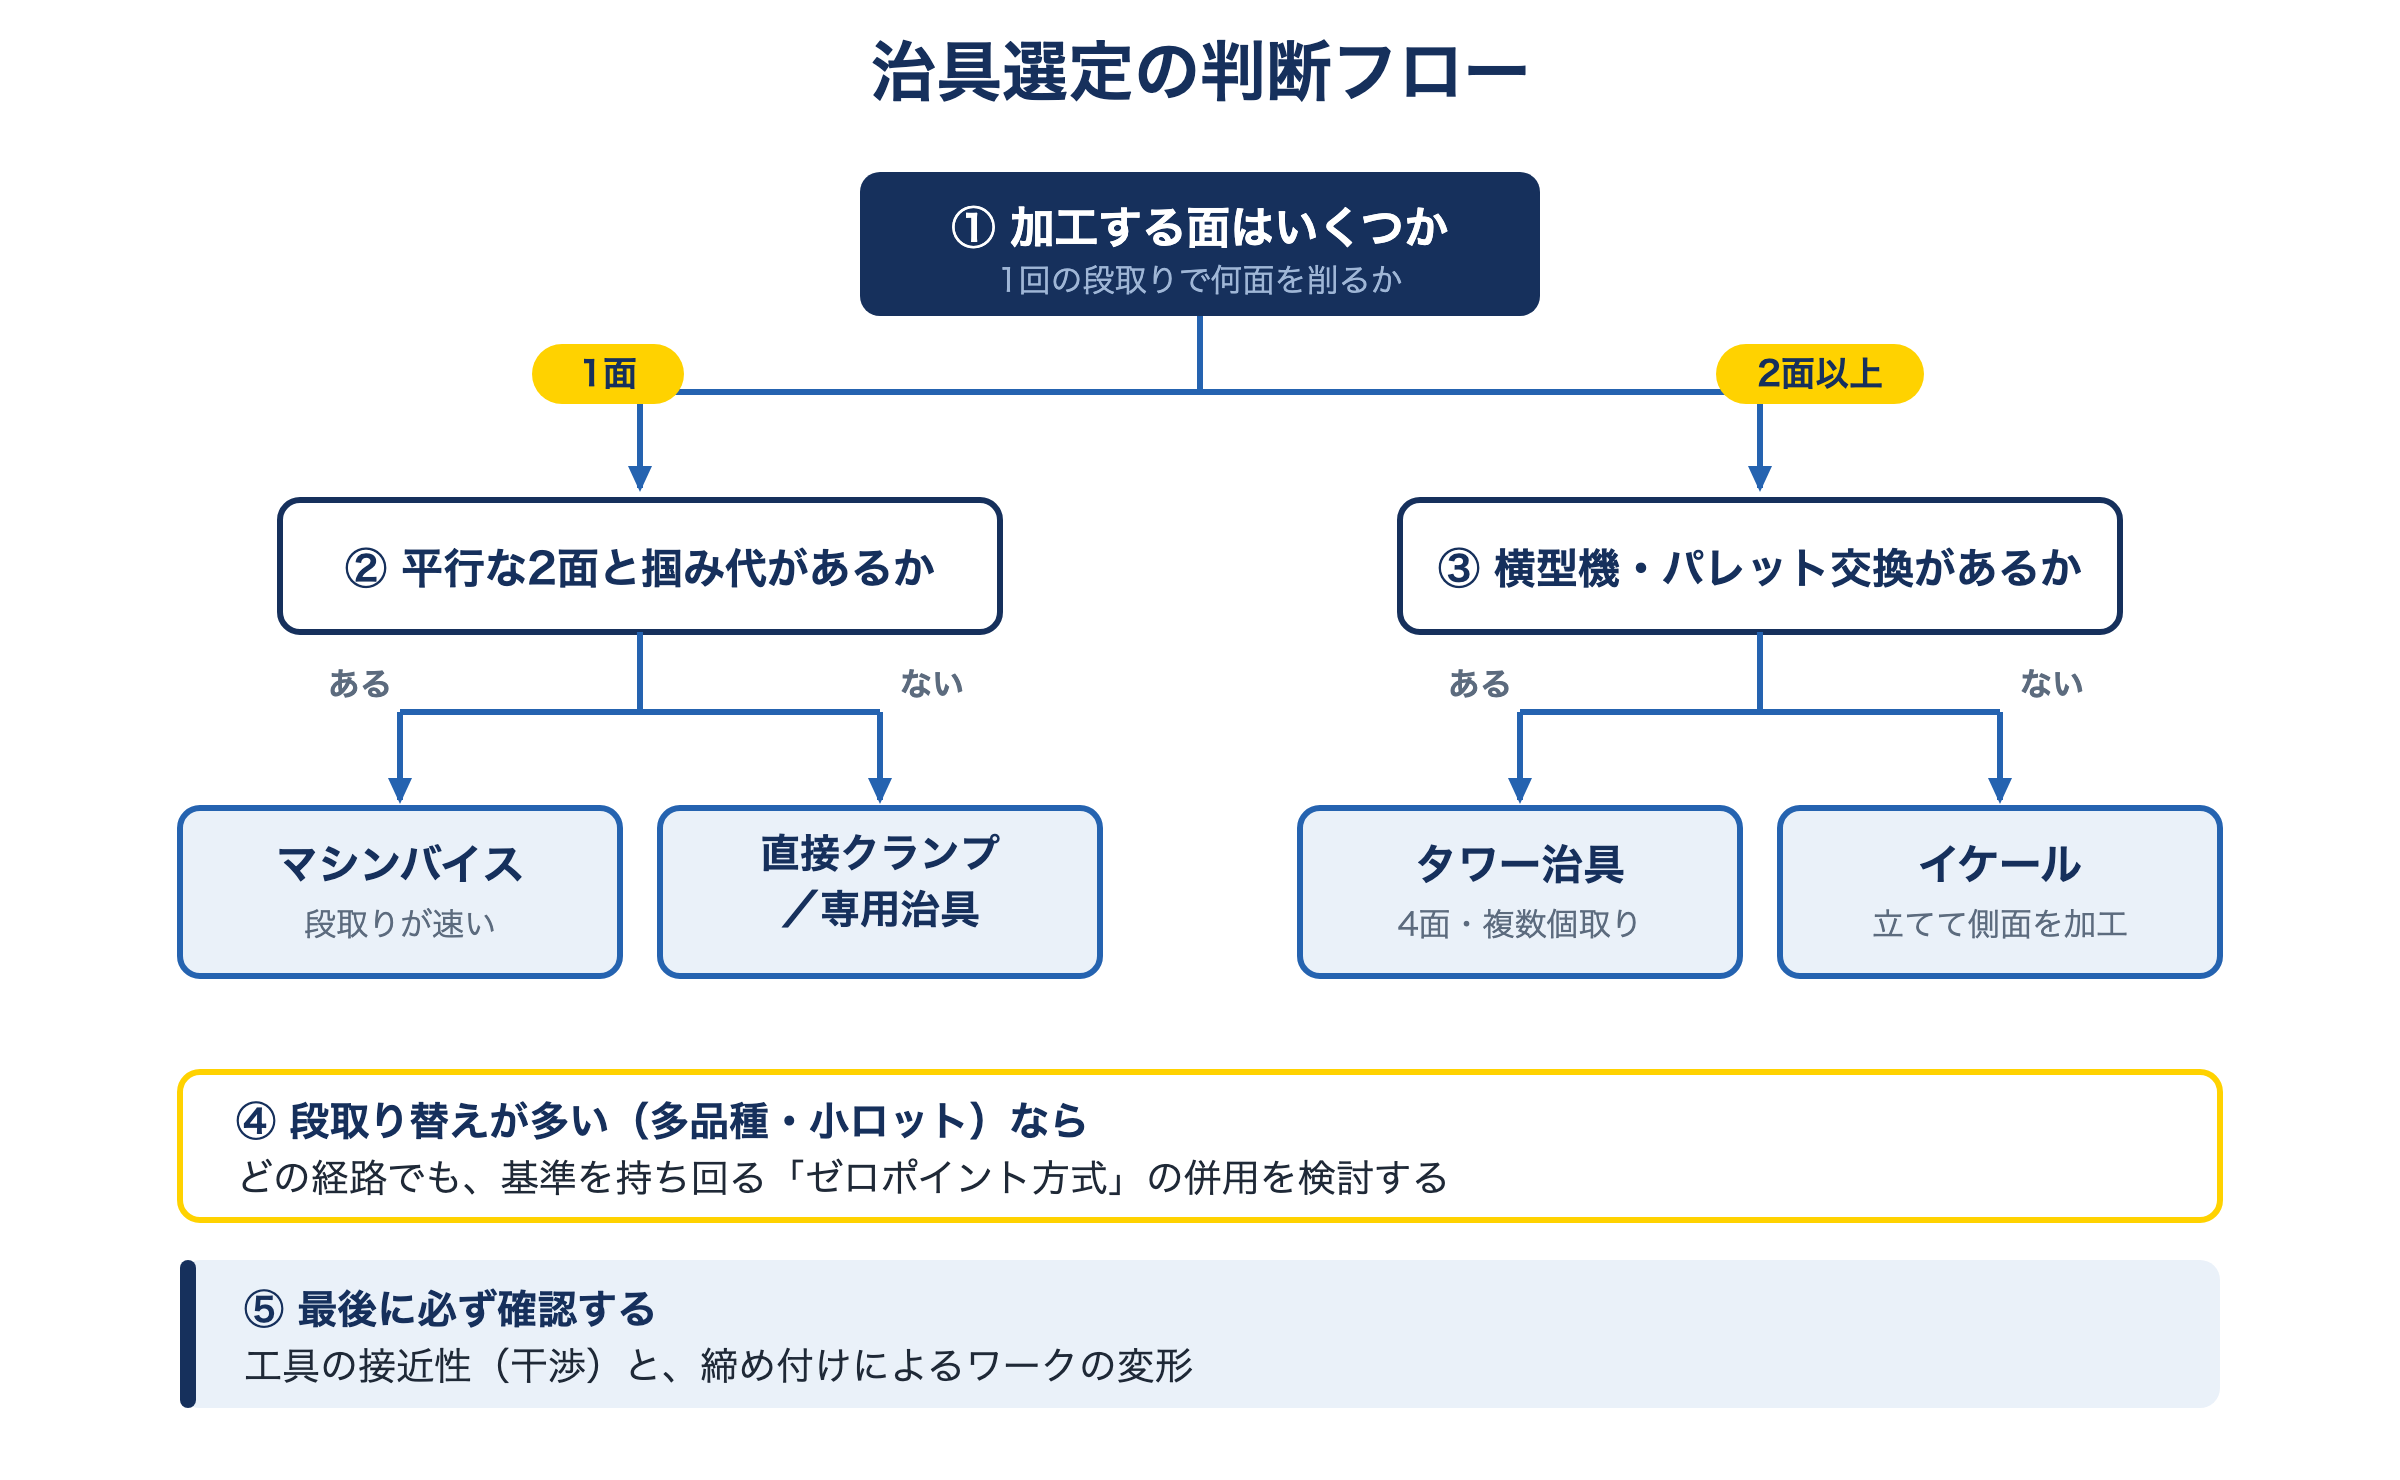
治具の選定は、次の4点を順に見ていくと整理できます。加工内容だけでなく、生産の条件(品種数とロット)まで含めて考えるのがポイントです。
① 加工する面の数
1面だけならバイスで足ります。2面以上を1回の段取りで済ませたいなら、イケールやタワー治具で向きを変える構成を検討します。5面を連続で加工するなら5軸機が前提です。面を増やすほど、段取り回数と位置決め誤差の管理が主題になっていきます。
② ワークの形状と掴み代
平行な2面があるならバイスが使えます。丸物、異形、鋳肌のままの素材では、挟む面が安定しません。また、完成形状の都合で掴み代を残せない場合もあります。この条件に当たると、直接クランプや専用治具、あるいは掴み代を成形して保持する方式が候補になります。
③ 段取り替えの頻度
同じ品種を作り続けるなら、専用治具の投資が回収できます。逆に多品種小ロットでは、治具そのものより「基準を持ち回る仕組み」に投資したほうが効くケースが多くなります。1日に何回段取りを替えているか、1回に何分かかっているかを数えることが、判断の出発点です。
④ 工具の接近性とワークの変形
治具がワークの周囲を覆うほど、工具やホルダが当たりやすくなります。とくに5軸加工では、テーブルが傾いた姿勢での干渉まで確認が必要です。あわせて見落とせないのが、締め付けによるワークの変形です。次章で詳しく取り上げます。
「クランプ力は強いほどよい」ではない
治具のカタログでは保持力の大きさが強調されがちですが、強く締めるほど良い結果になるとは限りません。過大なクランプ力はワークを弾性変形させ、その状態のまま加工すると、クランプを解放したときに寸法が戻ります。結果として、加工中は狙いどおりでも、外したら公差から外れているという不良につながります。
この影響が出やすいのは、薄物、細長い部品、剛性の低い形状、難削材です。5軸加工のように切削抵抗の方向が刻々と変わる加工でも、変形と保持の両立が課題になります。
ここで、保持の仕組みには2つの考え方があることを押さえておくと判断しやすくなります。ひとつは摩擦で保持する方式です。口金とワークの間の摩擦力で動きを止めるため、保持力を上げるには締め付け力を上げるしかありません。もうひとつは形状で保持する方式で、ワーク側に小さなくぼみや段差をつくり、そこに口金が噛み合うことで動きを止めます。切削抵抗を摩擦ではなく形状の噛み合いで受けるため、締め付け力を上げずに保持できます。
選定時に見るべきは、カタログの保持力の数値そのものではなく、「ワークを変形させずに、切削抵抗の方向に対して動かないか」です。加工する材質・形状・切削条件とセットで判断してください。
選択肢の一つとしての製品例
前章で触れた「形状で保持する」考え方を製品化した例として、愛知産業が取り扱うラング社(ドイツ)のクランピングシステムがあります。ここでは仕組みと主な仕様を紹介します。自社の加工条件に照らして、他の方式と比較する材料としてご覧ください。
同社のフォーム・クロージャー(特許技術)は、「摩擦抵抗なしで点接触による物体を把持する」力学的構造と説明されています。最小限の締め付けトルクでクランプ力を得る考え方です。
掴み代に成形加工を施すスタンピングの工程は専用ユニットに分離されています。ブランク材に直接プレスする工程で、加工は5秒以内。スタンピング跡とクランプ爪の形状が一致するため、エンドストッパーがなくても繰返し精度が得られる仕組みです。保持に使う掴み代は3mm(機種により5mm)で、その分だけ材料と工具の接近性に余裕が生まれます。センタリング精度は±0.02mmです。
対応できるワークの硬さは口金のタイプで分かれます。標準タイプは引張強度1,100N/mm²までの材料に対応し、これを超える高強度材にはHRC45以下のワークに対応するハイエンドタイプを使います。軟質材から加工性の悪い材料まで、条件に応じて口金を選ぶ構成です。
段取り替えの基準を持ち回るゼロポイント方式としては、クイックポイントプレートがあります。プレート内部の特許取得済みロッドシステムにより繰返し精度5μm未満、30Nm(2×2大型グリッドプレートは60Nm)の作動トルクで最大6,000kgの保持力を得る設計で、1か所のネジ締めでクランプ/アンクランプを操作します。
| 製品 | 主な仕様 | 用途 |
|---|---|---|
| スタンピングユニット | 41200:クランプ幅 Max.245mm・76kg(HRC35まで)/41350:Max.355mm・84kg | 掴み代の成形 |
| マクログリップ77 | 48085-77:全長102mm・クランプ幅0〜85mm・2.7kg ほか3型式/掴み代3mm・センタリング精度±0.02mm | 成形した掴み代での保持 |
| クイックポイントプレート | 繰返し精度5μm未満/作動トルク30Nm(大型グリッドプレートは60Nm)で最大6,000kgの保持力 | 段取り替えの基準を持ち回る |
| マクロ4グリップ | クランプ範囲 Φ36〜300mm | 丸材の保持 |
| クイックタワー | 70650:本体192×192mm・高さ668mm・160kg/70850:高さ860mm・200kg | 横型機での複数個取り・長物 |
数値はいずれも愛知産業の製品ページ、および同社の日本語カタログ(2025年10月版)に掲載された仕様です。実際の保持力や適用可否は、ワークの材質・形状・切削条件によって変わります。
よくある質問
イケールとアングルプレートは違うものですか?
同じものを指します。「イケール」は現場で広く使われる呼び方で、図面や仕様書では「アングルプレート」「角座」と書かれることもあります。用途は同じで、直角の基準面を提供する治具です。
薄物の変形を抑えるにはどうすればよいですか?
締め付け力を下げても保持できる方式を選ぶこと、支持点を増やしてワークを支えること、切削条件を見直して抵抗そのものを下げることの3方向で検討します。摩擦に頼らず形状で保持する方式は、締め付け力を上げずに済むぶん変形を抑えやすくなります。
段取り替えの時間はどれくらい短縮できますか?
削減幅は、品種数・ロットサイズ・現状の段取り方法によって大きく変わるため、一律には言えません。判断の出発点として、1日の段取り回数と1回あたりの所要時間を実測し、そのうち「芯出しに使っている時間」がどれだけあるかを分けて数えることをおすすめします。基準を持ち回るゼロポイント方式では、位置が繰返し精度5μm未満で再現される製品もあり、この「芯出しに使っている時間」を対象に短縮を見込む考え方になります。
5軸加工では何を優先して選べばよいですか?
工具の接近性(干渉の少なさ)と、低い締め付け力での保持の2点です。テーブルが傾いた姿勢での干渉確認に加え、切削抵抗の方向が変わってもワークが動かないかを、加工条件とあわせて検討します。
まとめ
イケールは、ワークを立てて側面や端面を加工するための直角基準を提供する治具です。ただし現場の課題を解くには、イケール単体ではなく、バイス・嵩上げブロック・直接クランプ・タワー治具・ゼロポイント方式まで含めた選択肢の中から、加工条件と生産条件に合うものを組み合わせる視点が必要です。
選定の軸は、①加工する面の数 ②ワークの形状と掴み代 ③段取り替えの頻度 ④工具の接近性とワークの変形、の4点です。そして、クランプ力は強ければよいものではありません。変形させずに動かさないという観点で保持方式を見ると、判断がぶれにくくなります。
愛知産業では、マシニング加工のワーク保持について、加工条件をうかがったうえでのご相談を承っております。
▶ ラング社 製品一覧
▶ 用途ページ
▶ 製品カタログダウンロード
▶ お問い合わせ