旋盤やマシニングセンタで丸材を加工する際、ワークを保持する方式には主にコレットチャックと爪チャック(スクロールチャック)があります。同じ「丸材を掴む」工具でも保持の原理が異なるため、得意な加工と不得意な加工が分かれます。本記事では、コレットチャックとは何か、マシニング加工における爪チャックとの違いと使い分けの判断基準を整理します。
コレットチャックとは|爪チャックとの違い
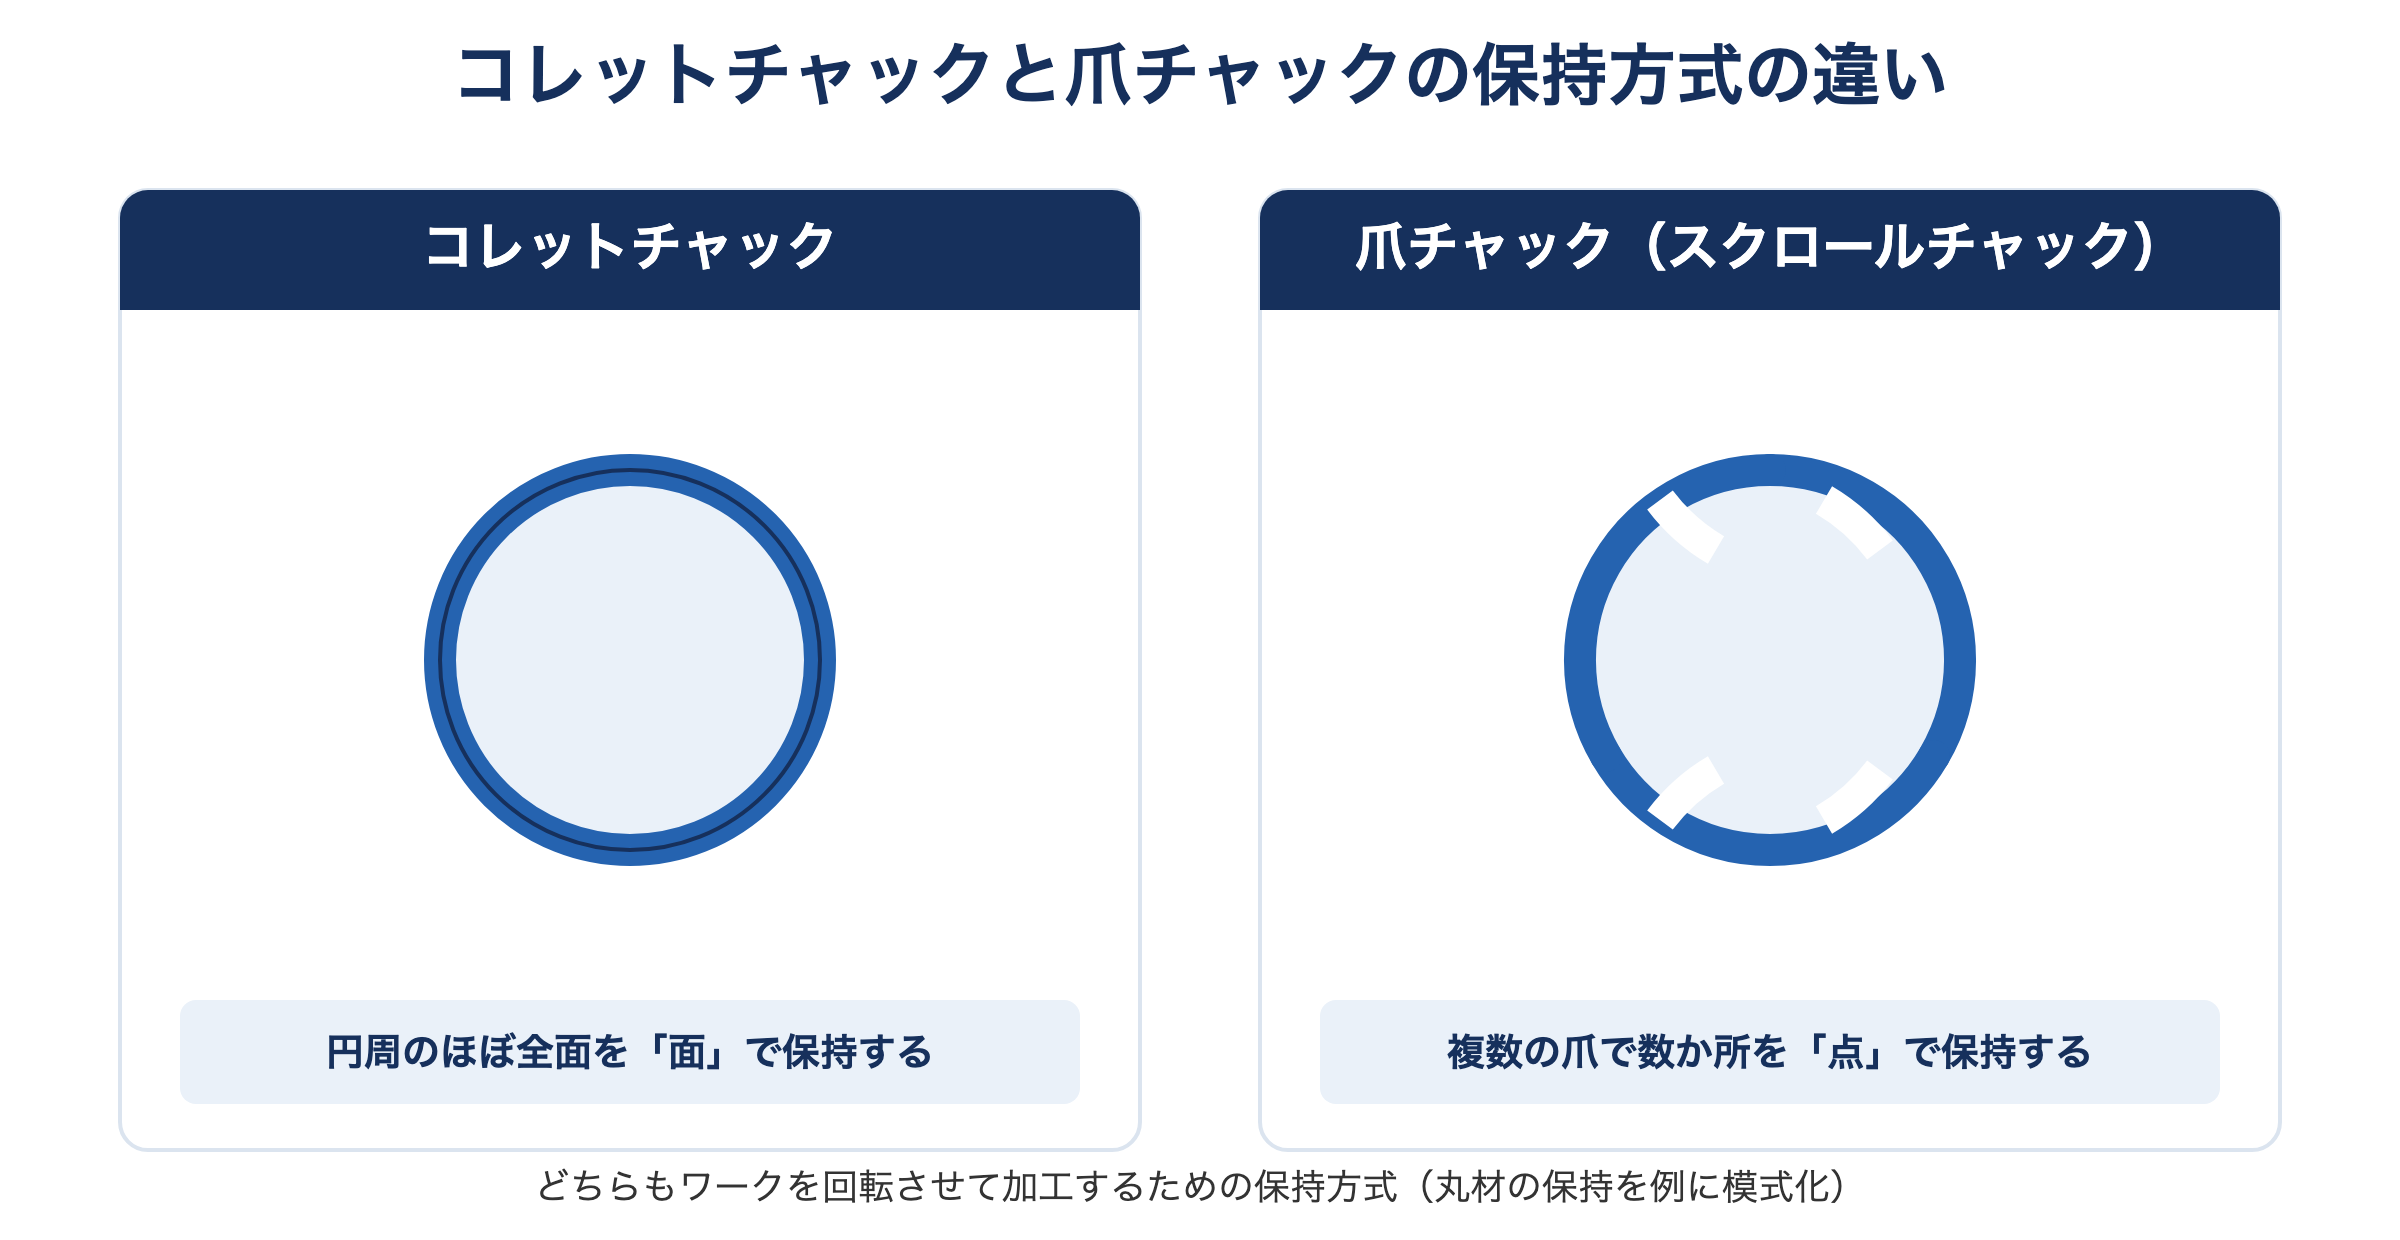
コレットチャックとは、テーパー状のスリーブ(コレット)でワークの外周を締め付けて保持する工具です。コレットを軸方向に引き込むことで、スリット状に割れたコレットの内径全体がワークの外周に均一に密着し、円周方向のほぼ全面でワークを保持します。
これに対し爪チャック(スクロールチャック)は、3爪や6爪など複数の爪が同時に開閉し、ワークを数か所で掴みます。同じ丸材を保持する工具でも、面で保持するか、点で保持するかという原理の違いがあります。
コレットにはER規格・5C規格・DIN規格など複数の規格があり、なかでも汎用性の高いER規格(ER8〜ER50など)が広く使われています。規格が合っていれば、コレット単体を交換部品として調達できる場合もあります。
それぞれが向く場面
コレットチャックが向く場面
高い同心度・繰り返し精度が求められる仕上げ加工に向きます。ただし、コレット1個がカバーできる径の範囲は数mm程度と狭く、ワーク径が変わるとコレットそのものの交換が必要です。
爪チャックが向く場面
1台で幅広い径のワークに対応したい場合に向きます。爪の開閉量を調整するだけで、コレットの交換なしに異なる径を掴めるため、多品種少量生産や段取り替えの頻度が高い現場で選ばれます。
保持の仕組み|面接触と点接触
コレットチャックは、スリット入りのテーパースリーブが軸方向に引き込まれることで全周が均一に縮径し、ワークの円周をほぼ全面で締め付けます。円周全体で保持するため荷重が分散し、高い同心度が得られやすくなります。
爪チャックは、複数の爪がスクロール機構(またはくさび機構)で同時に均等に動き、ワークの外周を数か所で掴みます。爪の数が多いほど接触点は増えて保持は安定しますが、コレットのような全周密着にはなりません。
どちらの方式も、ワークを保持したまま高速回転させる用途では、保持力に加えてクランプ跡(マーキング)の有無や薄肉ワークの変形しやすさも選定のポイントになります。
選び方の判断基準
| 判断項目 | 見るべきポイント |
|---|---|
| 求める精度(同心度・繰り返し精度) | 高精度が必要ならコレットチャック、標準的な精度で足りるなら爪チャックも候補 |
| ワーク径のばらつき | 同じ径を繰り返し加工するならコレット、径が変わる多品種生産なら爪チャックが柔軟 |
| 段取り替えの頻度 | 頻繁に径が変わるなら、コレット交換の手間がない爪チャックが有利 |
| 保持面の傷・変形への配慮 | 面で保持するコレットは局所的な荷重が小さく、薄肉・仕上げ済み面への影響を抑えやすい |
初期コストと運用コストで見る
コレットチャックは、扱うワーク径のバリエーションが多いほど、径ごとにコレットをそろえる初期コストがかさみます。爪チャックは1台で幅広い径に対応できる分、コレットの追加購入は不要ですが、爪の摩耗にともなう定期的な点検・調整が運用コストになります。長期的にどちらのコストが軽くなるかは、扱うワーク径の種類数と生産数量によって変わります。
主軸との互換性も確認する
コレットチャックも爪チャックも、主軸側の取り付け形状(ホルダーのテーパー規格など)が機械と適合している必要があります。既存の旋盤やマシニングセンタに追加する場合は、主軸の取り付け規格を先に確認してから機種を絞り込みます。
コレットチャック・爪チャックが使われる業界
丸材を保持して加工する工程は、幅広い業界で使われています。
- 自動車部品:シャフト・ピンなど丸物部品の加工
- 医療機器:高い同心度が求められる精密部品の加工
- 電子部品・精密機器:小径の丸材を扱う高精度加工
- 一般機械部品:多品種少量のシャフト・軸部品の加工
対応製品の例|ラング社のコレットチャック・爪チャック
上記の判断基準をふまえた具体的な製品の例として、愛知産業が取り扱うラング社(ドイツ)のコレットチャック・爪チャックを紹介します。自社の加工条件と比較する材料としてご覧ください。ラング社は創業以来30年にわたりクランプシステムの開発・製造を続けてきたメーカーで、製品は世界40か国に輸出されています。
コレット式の例がプレシポイントです。ER50規格のコレットを使用し、コレットの交換によりΦ6〜Φ34mmの範囲に対応します。本体寸法はΦ99×111mm、重量3.0kgです。
爪チャック(6爪)の例がバストクランプです。丸材を摩擦の原理でクランプする方式で、クランプ幅5〜160mmまで対応します。3爪・6爪いずれの構成も可能で、工具不要のクリックメカニズムにより口金を素早く交換できます。硬い口金(スチール)2種と、柔らかい口金(スチール・アルミニウム)2種を使い分けられます。
| 製品 | 方式 | 対応範囲 | 特徴 |
|---|---|---|---|
| プレシポイント | コレット式(ER50) | Φ6〜34mm(コレット交換) | 本体Φ99×111mm・3.0kg |
| バストクランプ | 6爪チャック(摩擦式) | クランプ幅5〜160mm | 3爪/6爪構成可、口金4種を工具なしで交換 |
なお、ラング社には丸材を「フォーム・クロージャー」というスタンピング形状の噛み合いでクランプするマクロ4グリップという製品もあります。これは摩擦ではなく形状で保持する方式で、詳しくはマシンバイスの選び方で解説しています。
製品ごとの詳しい仕様はラング社の製品ページで確認できます。
よくある質問
コレットチャックと爪チャックは同時に使えますか?
一般的にはどちらか一方を主軸に装着して使用します。工程によって使い分ける場合は、段取り替えで付け替えるか、複数の主軸・工程を持つ設備で使い分けます。
バストクランプはマクロ4グリップと何が違いますか?
保持の原理が異なります。マクロ4グリップは掴み代に成形したスタンピング形状に口金を噛み合わせる方式、バストクランプは摩擦でクランプする方式です。詳しくはマシンバイスの選び方をご覧ください。
コレットチャックで対応できないワーク径はどうすればよいですか?
対応径の異なるコレットに交換します。1個のコレットがカバーする範囲は数mm程度と狭いため、扱うワーク径のバリエーションが多い場合は、コレットの在庫本数と交換の手間を考慮してください。
爪チャックでもコレットチャック並みの精度は出せますか?
爪チャックの精度は爪の摩耗・調整状態に左右されます。高精度な仕上げ加工が必要な場合は、コレットチャックか、センタリング機構を備えた精度の高い爪チャックを検討してください。
摩耗に気づくにはどうすればよいですか?
ワークの仕上がり精度や保持力に変化を感じた時点で点検します。目視での摩耗確認に加えて、振れ測定などの定期的な精度チェックをルーティン化しておくと、コレットや爪の摩耗の進行に早めに気づけます。
まとめ
コレットチャックは円周全体を面で保持し、爪チャックは複数の爪で点として保持します。求める精度、ワーク径のばらつき、段取り替えの頻度をもとに、どちらの方式が自社の工程に合うかを判断してください。
愛知産業では、加工されているワークの形状・材質・生産条件をうかがったうえで、ワーク保持のご相談を承っております。