加工中にワークが動いてしまう。薄物を外したら寸法が戻っていた。完成形状の都合で掴み代が残せない。口金の跡がワークに残る。マシンバイスは最も身近な治具でありながら、選定を誤ると加工そのものが安定しません。
バイスのカタログには保持力やクランプ幅が並びますが、現場で効くのは数値の大小より「どの症状を解きたいか」です。同じ寸法のバイスでも、保持の方式と口金の形状が違えば結果は変わります。
本記事では、マシンバイスの種類を整理したうえで、現場で起きる4つの症状とその原因、選定の判断軸、5軸加工で求められる条件までを解説します。
マシンバイスとは?種類と基本構造
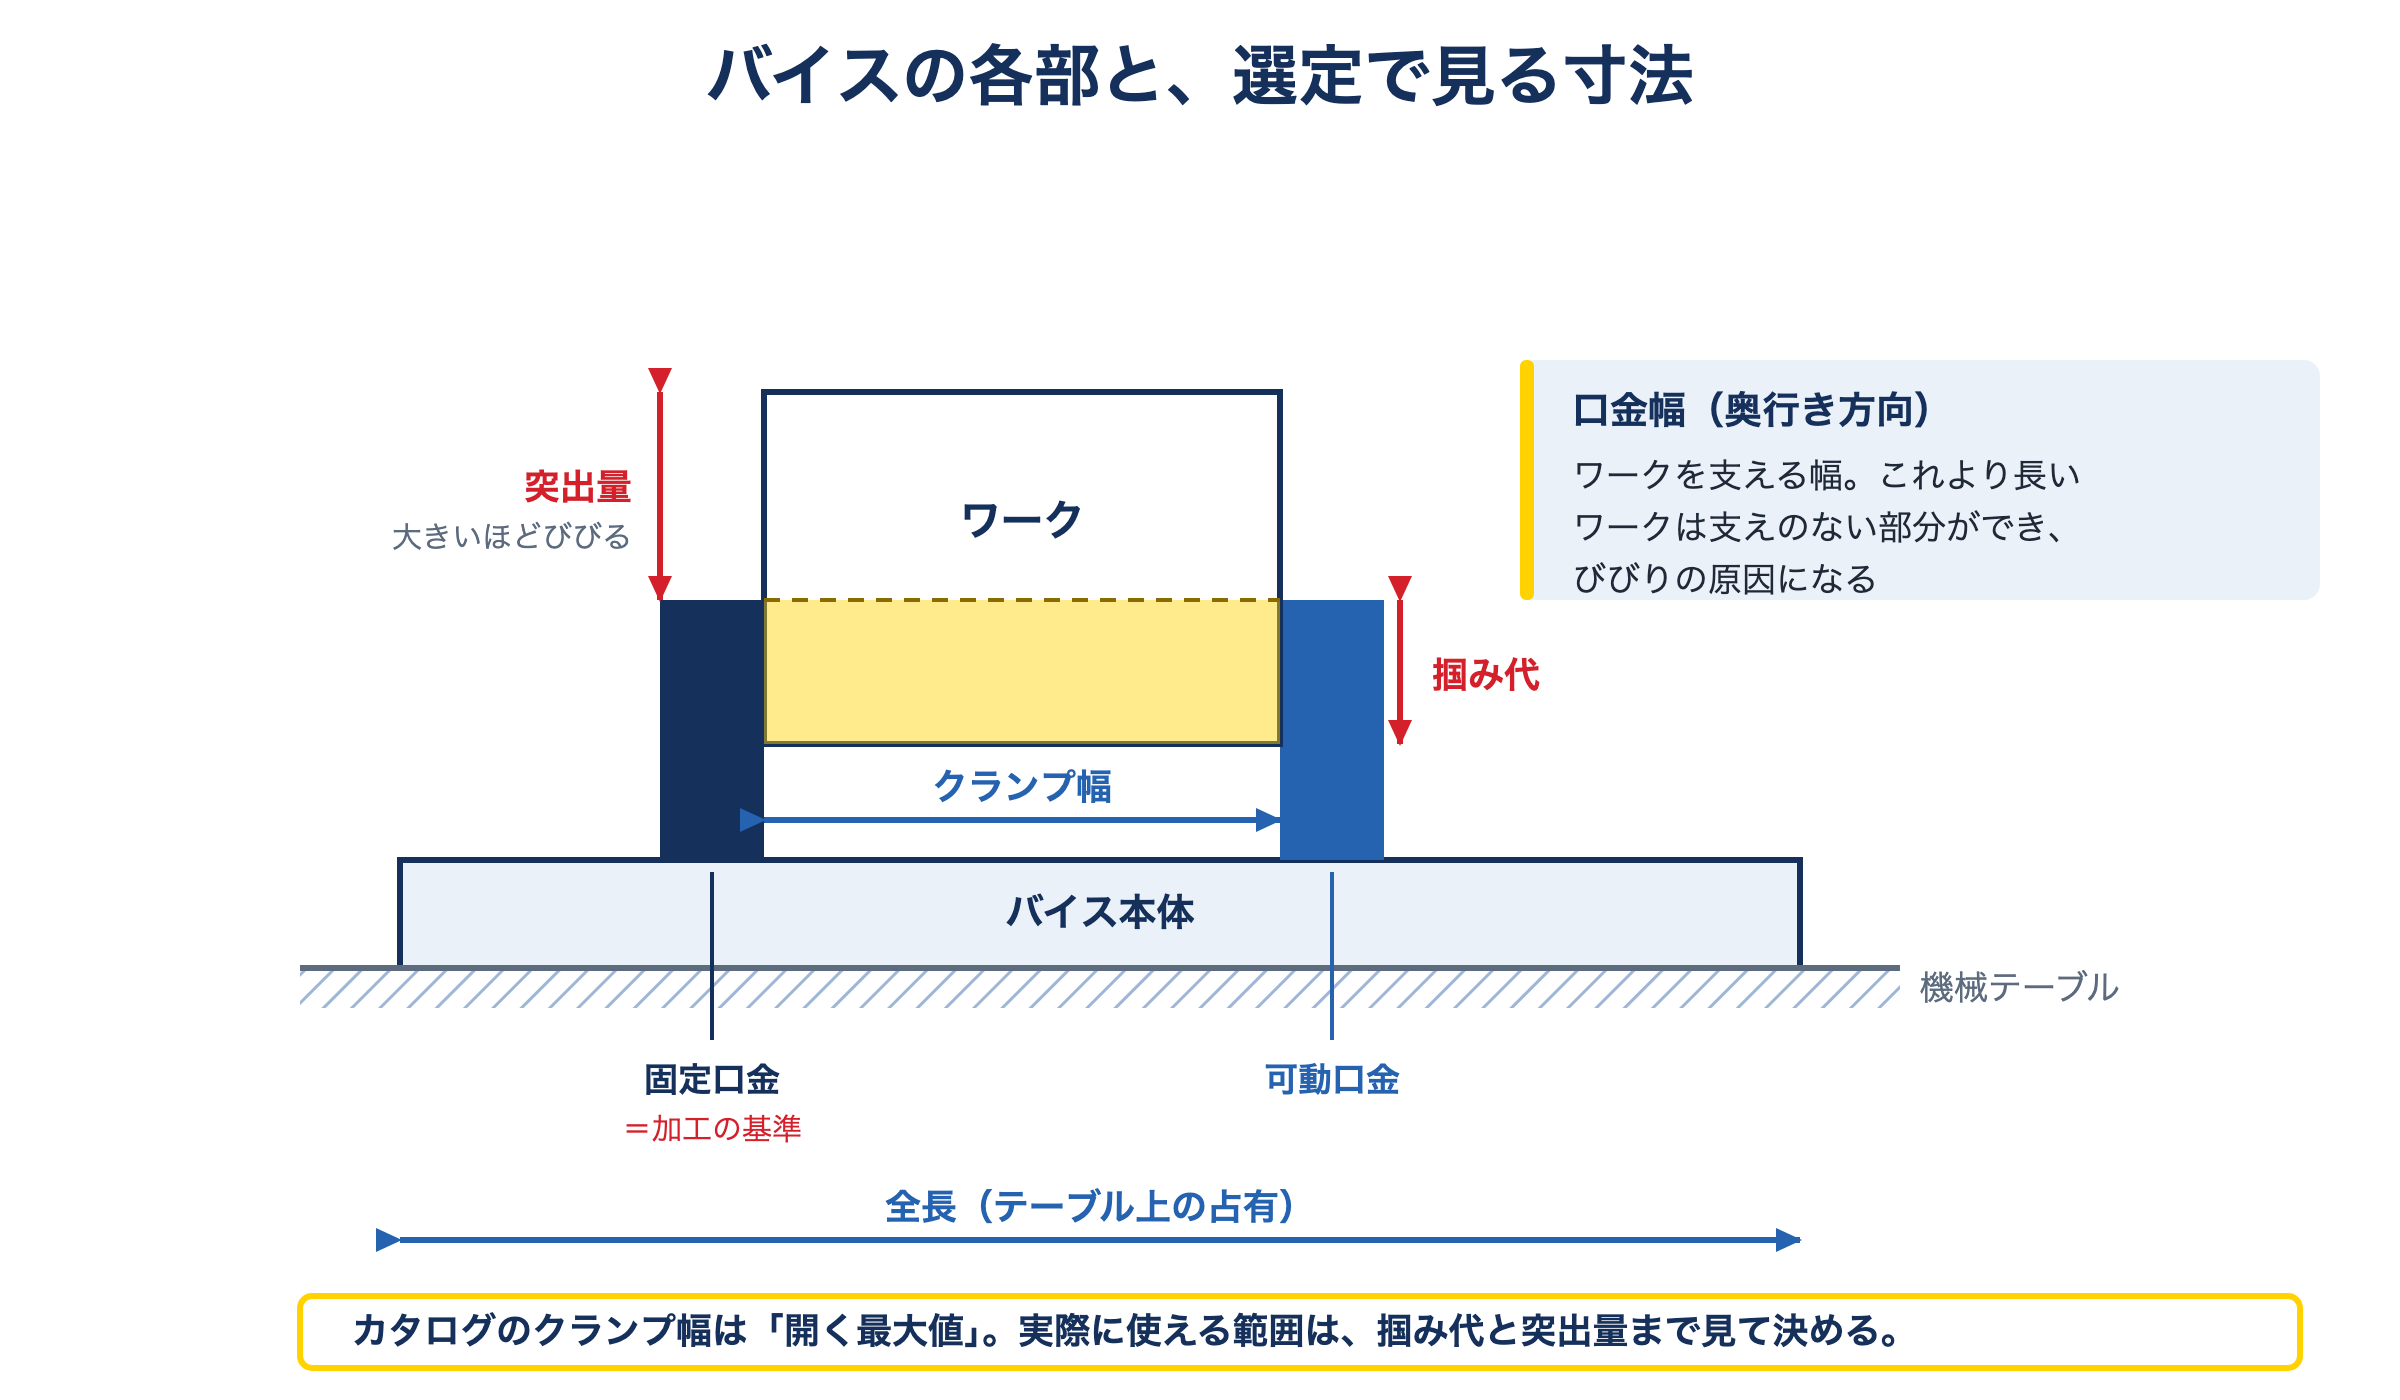
マシンバイスとは、工作機械のテーブル上でワークを挟んで固定する治具です。動かない固定口金と、送りネジで動く可動口金の2つでワークを挟みます。加工の基準になるのは固定口金側で、可動口金は締め付ける役割を担います。この前提を押さえておくと、位置の狂いがどこから来るかを追いやすくなります。
マシンバイスは、精度と機構によって大きく4つに分かれます。
- 汎用バイス — 一般的な機械万力。剛性が高く価格も抑えられ、粗加工や単発の加工に向きます
- 精密バイス — 口金の平行度・直角度を高めたもの。仕上げ加工や公差の厳しい部品に使います
- センタリングバイス — 両方の口金が同時に開閉し、ワークの中心位置が動かない方式。段取り替えのたびに中心を測り直す手間を減らせます
- 5軸加工用のコンパクトバイス — 高さと外形を抑えた設計。工具やホルダとの干渉を避けることが優先されます
現場で起きる4つの症状と、その原因
バイス選定の相談は、多くの場合この4つのどれかから始まります。原因を切り分けると、必要な打ち手が見えてきます。
加工中にワークが動く
掴み代の不足、口金とワークの接触面積、切削抵抗の向きが主な原因です。締め付けを強めれば解決するとは限りません。切削抵抗がワークを口金から押し出す向きに働いていないかを、まず確認します。切込み方向を変えるだけで解消することもあります。口金の歯が摩耗して食い込まなくなっている場合もあります。
薄物が反り、外すと寸法が戻る
締め付け力でワークが弾性変形したまま加工され、解放したときに元の形へ戻る現象です。加工中は狙いどおりでも、外すと公差から外れます。剛性の低い形状、細長い部品、薄板で起きやすくなります。低い締め付け力でも保持できる方式を選ぶ、支持点を増やす、切削抵抗そのものを下げる、の3方向で対策します。
掴み代が残せない
完成形状の都合で、挟むための平行な面が残らないケースです。素材から削り出す部品や、5面を加工する部品で起こります。対策は、素材段階で掴み代を成形しておく方式に切り替える、専用治具を作る、直接クランプに変える、のいずれかです。掴み代をどれだけ小さくできるかは、材料費にも直結します。
口金の跡がワークに残る
口金のセレーション(歯)が食い込むことで起きます。保持力を得るための構造なので、傷を避けたい面には生爪、フラット口金、樹脂やアルミの保護材を使い分けます。仕上げ面を挟む工程では、口金の種類を工程ごとに替える運用も一般的です。
| 症状 | 主な原因 | まず確認すること | 対策の方向 |
|---|---|---|---|
| 加工中に動く | 掴み代不足/切削抵抗の向き/口金の摩耗 | 抵抗がワークを押し出す向きか | 切込み方向の見直し/保持方式の変更 |
| 薄物が反る | 過大な締め付けによる弾性変形 | 解放後に寸法が戻っているか | 低い締め付け力で保持できる方式/支持点の追加 |
| 掴み代が残せない | 完成形状に平行面がない | 素材段階で掴み代を作れるか | 掴み代の成形/専用治具/直接クランプ |
| 口金の跡が残る | セレーションの食い込み | その面が仕上げ面かどうか | 生爪・フラット口金・保護材への交換 |
選び方|4つの判断軸
症状が整理できたら、次の4点で機種を絞ります。カタログの保持力の数値を比べるのは、この4点を決めた後です。
① 保持方式|摩擦で持つか、形状で持つか
口金とワークの摩擦で動きを止める方式は、保持力を上げるには締め付けを強めるしかありません。これに対し、ワーク側に小さなくぼみや段差を作り、そこに口金が噛み合う形状の方式は、締め付けを強めずに保持できます。薄物や変形に敏感な材料を扱うなら、ここが最初の分岐点になります。
② 寸法の見方|クランプ幅だけを見ない
カタログのクランプ幅は「開く最大値」であって、実際に使える範囲とは異なります。口金幅(ワークを支える幅)、全長(テーブル上の占有)、掴み代、ワークの突出量まで含めて見ます。とくに口金幅より長いワークを挟むと、支えのない部分がびびりの原因になります。長尺物では、バイスを複数台並べて支える構成も検討します。
③ 口金の交換性|1台で何種類のワークを持てるか
本体は同じでも、口金を替えれば持てるワークの範囲が広がります。無垢材用、形状加工用、円筒用、生爪など、交換が工具1本でできるか、口金だけを買い足せるかは運用コストに効きます。多品種を扱う現場ほど、この観点が効いてきます。
④ 工具の接近性|バイスの高さと外形
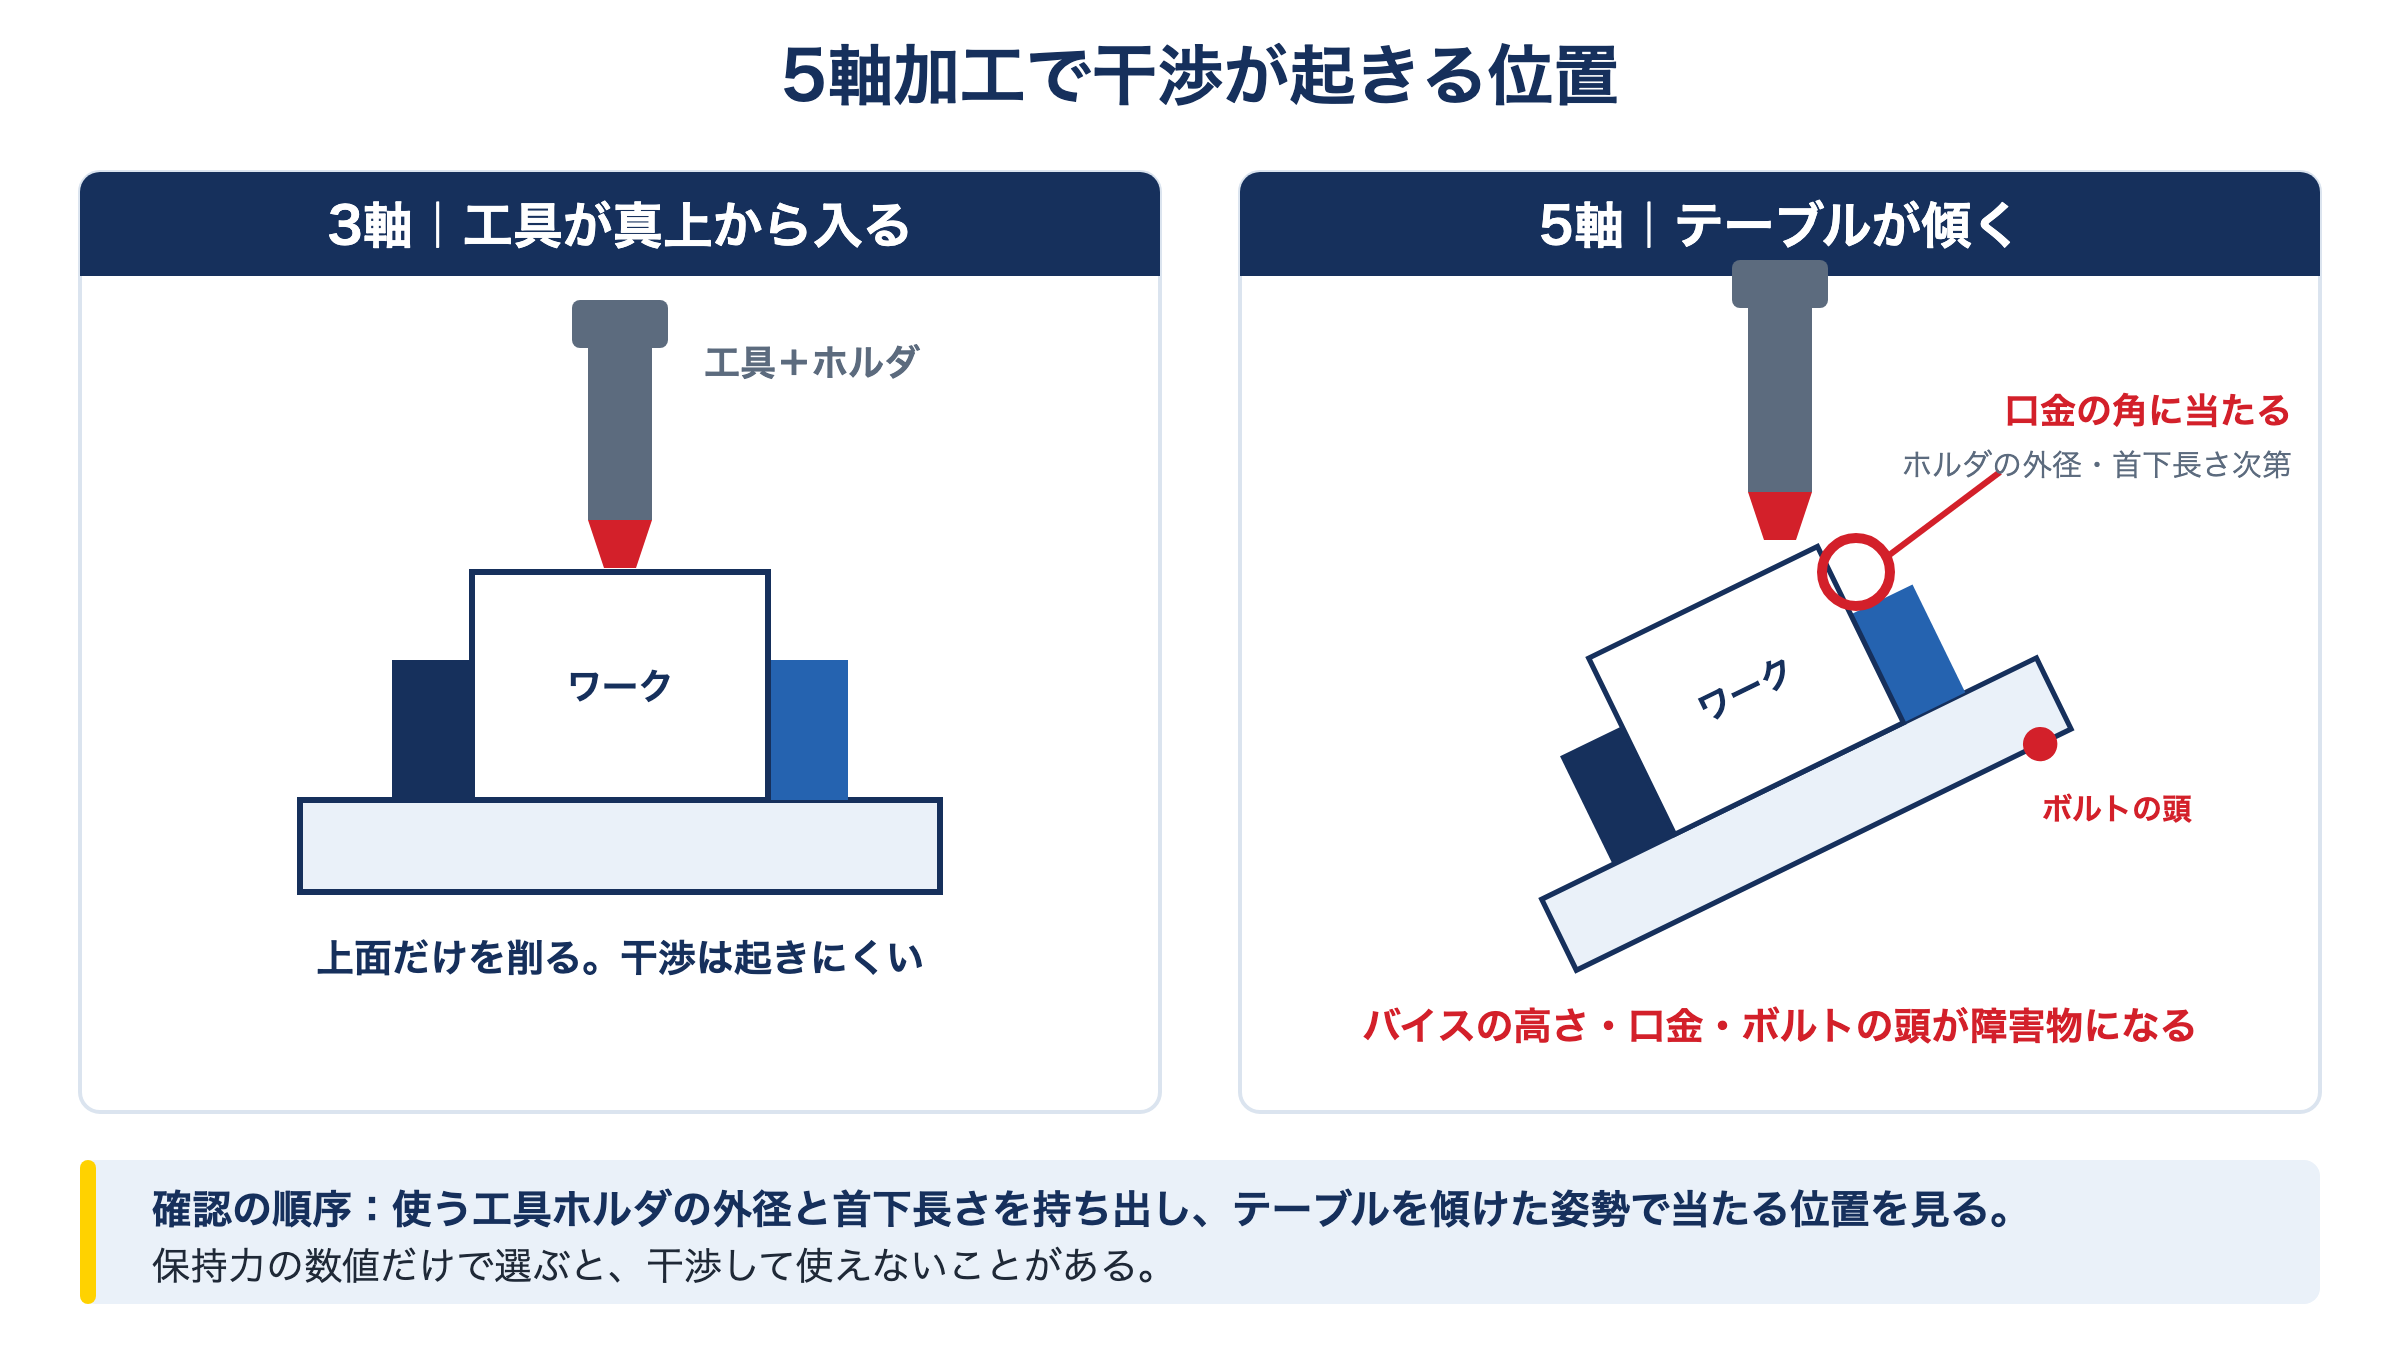
バイス本体が高いほど、ワークは主軸に近づく一方で、周囲の壁が工具の逃げ道をふさぎます。ホルダの外径や首下長さと合わせて、どこまで刃物が降りられるかを確認します。5軸加工では、テーブルが傾いた姿勢での干渉まで見る必要があります。
5軸加工で求められること
5軸加工では、3軸とは優先順位が変わります。保持力よりも、干渉と変形が先に問題になるためです。
第一に干渉です。テーブルが傾き、工具が斜めから入るため、バイス本体・口金・ボルトの頭までが障害物になります。3軸では問題にならなかった突起が、傾けた瞬間に当たることがあります。バイスの高さを抑え、外形をシンプルにすることが求められます。
第二に低い締め付け力での保持です。5軸では切削抵抗の向きが刻々と変わるため、あらゆる方向に対して動かないことが必要になります。摩擦だけに頼ると締め付けを強めることになり、変形を招きます。
第三に突き出し保持です。ワークを高く保持して5面を1回の段取りで削る構成では、掴み代が小さいほど加工できる範囲が広がります。掴み代の大きさは、そのまま素材の大きさと材料費にも跳ね返ります。
選択肢の一つとしての製品例
「形状で保持する」方式と「口金の交換で用途を変える」構成を採る例として、愛知産業が取り扱うラング社(ドイツ)のバイスを紹介します。他の方式と比較する材料としてご覧ください。
同社のフォーム・クロージャー(特許技術)は、「摩擦抵抗なしで点接触による物体を把持する」力学的構造と説明されています。素材段階で掴み代に成形加工を施し、その形状で保持する考え方です。掴み代は3mm(機種により5mm)、センタリング精度は±0.02mmです。対応するワークの硬さは口金で分かれ、標準タイプが引張強度1,100N/mm²まで、これを超える高強度材にはHRC45以下に対応するハイエンドタイプを使います。
本体は共通で、口金を替えることで用途を変える構成です。カタログでは次のように用途が分かれています。
| シリーズ | 口金の用途 | 主な仕様(77シリーズ) |
|---|---|---|
| マクログリップ | 無垢材のクランプ用(標準セレーション付き爪) | 48085-77:全長102mm・クランプ幅0〜85mm・2.7kg ほか3型式 |
| マクログリップ FS | 無垢材のクランプ用(全面セレーション付き爪) | 細長いワーク・軟質材・高靭性材で保持力を確保 |
| マクロ4グリップ | 円筒形の無垢材用 | クランプ範囲 Φ36〜300mm |
| アバンティ | 形状加工用 | 44085-46:全長102mm・最大クランプ幅97mm・2.2kg |
| プロファイル | 形状加工用 | 49010-77:全長102mm・最大クランプ幅100mm・3.2kg |
| バリオテック | サポート&エンドストップ機構付き | 42057-77:全長130mm・最大クランプ幅55mm・3.3kg |
長尺物には、モジュール式で1,000mmのクランプ範囲までカバーするマクログリップ ウルトラがあります。数値はいずれも愛知産業の製品ページ、および同社の日本語カタログ(2025年10月版)に掲載された仕様です。
よくある質問
精密バイスと汎用バイスは何が違いますか?
口金の平行度・直角度と、繰り返しの再現性が主な違いです。汎用バイスは剛性と価格に強みがあり、粗加工や単発の加工に向きます。公差の厳しい仕上げ加工や、同じ精度を繰り返し出したい工程では精密バイスを選びます。
薄物の変形を抑えるには何から手を付けますか?
まず、解放後に寸法が戻っているかを確認し、変形が原因かを切り分けます。原因が締め付けにあるなら、支持点を増やしてワークを支える、口金の当たり方を見直す、低い締め付け力で保持できる方式に替える、の順に検討します。切削条件を下げて抵抗そのものを減らす手もあります。
5軸機用のバイスは何から見ればよいですか?
干渉です。使う工具ホルダの外径と首下長さを持ち出し、テーブルを傾けた姿勢でバイスのどこが当たるかを確認します。その次に、掴み代の小ささと、低い締め付け力で保持できるかを見ます。保持力の数値だけで選ぶと、干渉で使えないことがあります。
口金は後から交換できますか?
交換式を採用している機種であれば可能です。無垢材用、形状加工用、円筒用、生爪など、ワークに応じて替えられます。導入前に、口金だけを追加購入できるか、交換にどの工具が必要かを確認しておくと、後の運用が楽になります。
まとめ
マシンバイスの選定は、カタログの保持力を比べるところから始めるとうまくいきません。「加工中に動く」「薄物が反る」「掴み代が残せない」「口金の跡が残る」のどれを解きたいのかを先に決め、そのうえで保持方式・寸法・口金の交換性・工具の接近性の4点で絞り込みます。
5軸加工では優先順位が変わり、干渉と変形が先に来ます。バイスの高さと外形、掴み代の小ささ、低い締め付け力での保持を軸に検討してください。
愛知産業では、加工されているワークの形状と機械の構成をうかがったうえで、ワーク保持のご相談を承っております。